Was ist ein maßgefertigter EV-Aluminiumgehäuse-Lieferant?
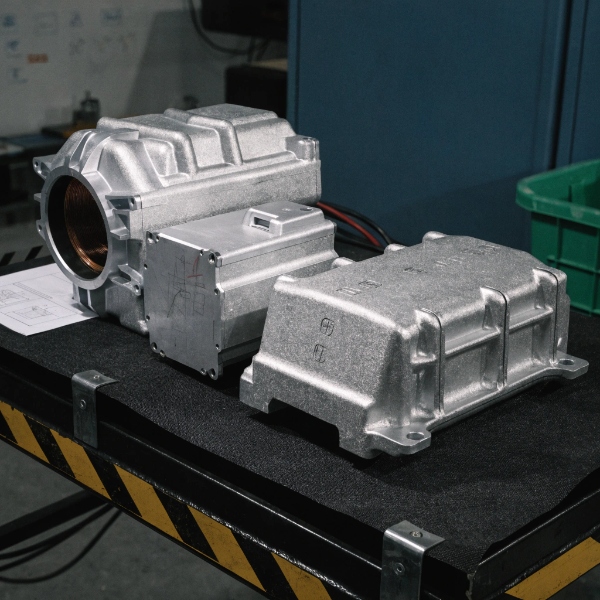
Ein maßgefertigter EV-Aluminiumgehäuse-Lieferant ist ein Hersteller, der Aluminium-Druckgussgehäuse — Motorgehäuse, Wechselrichtergehäuse, Batteriegehäuse, PDU-Gehäuse — speziell für Elektrofahrzeugplattformen nach Kundendesigns konstruiert und produziert, unter IATF-16949-zertifizierten Qualitätssystemen. Im Gegensatz zu einem Standard-Druckgießer versteht ein EV-Gehäusespezialist die funktionalen Anforderungen, die für elektrische Antriebsstränge spezifisch sind: Thermomanagement durch integrierte Kühlkanäle, EMV-Abschirmung für Leistungselektronik, Leichtbau für Reichweite und Strukturintegrität für Crashsicherheit.
Die Unterscheidung ist wichtig, weil EV-Aluminiumgehäuse keine generischen Gussteile sind. Ein Motorgehäuse muss 2–5 kW kontinuierliche Statorwärme über integrierte Wassermäntel abführen. Ein Wechselrichtergehäuse muss gegen CISPR-25-Klasse-5-Emissionen abschirmen und gleichzeitig eine Ebenheit ≤0,1 mm für die Leistungsmodulmontage aufrechterhalten. Diese Anforderungen treiben spezifische Prozessentscheidungen — Vakuumdruckguss für niedrige Porosität, 5-Achs-CNC für Einstellaktbearbeitung, Helium-Leckprüfung für 100%-Verifizierung — die ein allgemein ausgerichteter Druckgießer nicht liefern kann.
Warum China für EV-Aluminiumgehäuse?
Kostentruktur bei Produktionsvolumina
| Volumen (Stück/Jahr) | China Stückkosten (USD) | Nearshore Stückkosten (USD) | Kostendifferenz | Break-Even-Analyse |
|---|---|---|---|---|
| 10.000 | $18–28 | $28–42 | 35–40% niedriger | Werkzeugamortisation favorisiert China |
| 50.000 | $12–20 | $22–35 | 40–43% niedriger | Chinas Vorteil vergrößert sich |
| 100.000 | $10–16 | $18–28 | 43% niedriger | Skaleneffekte dominieren |
| 250.000+ | $8–13 | $15–24 | 45–46% niedriger | Maximaler Vorteil |
Lieferketten-Ökosystem
Die Dichte der EV-Lieferkette in China ist ein struktureller Vorteil, der von keinem Nearshore-Markt erreicht wird:
- Aluminiumlegierungsversorgung: Primäraluminiumhütten innerhalb von 200 km der Druckgießcluster (Guangdong, Jiangsu, Chongqing) — Materialkosten 8–12% niedriger als importierte Legierung in Europa
- Werkzeugbau: Formstahl-Lieferanten (H13, SKD61) und CNC-Formenbauer in unmittelbarer Nähe — Werkzeugbauzeit 6–8 Wochen vs. 10–14 Wochen in Europa
- Sekundärverarbeitung: Eloxieren, Kataphorese, Pulverbeschichtung und Rührreibschweißen (FSW) innerhalb von Industrieparknähe — Gesamtdurchlaufzeitreduzierung um 2–3 Wochen
Qualitätskonvergenz
Die Qualitätslücke zwischen China und Europa/Nordamerika hat sich für IATF-16949-zertifizierte Hersteller verengt. Entscheidend ist die Auswahl von Lieferanten mit verifiziertem IATF-Umfang, VDA-6.3-A-Bewertungen und automotive-Rückverfolgbarkeitssystemen — nicht Waren-Druckgießer. Unsere EV-Druckgusslösungen integrieren VHPDC, 5-Achs-CNC und Inline-Prüfung unter einem Dach und entsprechen der Fähigkeit europäischer Tier-1-Lieferanten bei Chinas Kostentruktur.
IATF 16949 für EV-Aluminiumgehäuse: Was das Zertifikat tatsächlich beweist
Die Basis: IATF 16949 vs. ISO 9001
| Anforderung | ISO 9001 | IATF 16949 | Warum EV-Gehäuse es brauchen |
|---|---|---|---|
| Statistische Prozessregelung (SPC) | Nicht erforderlich | Cp ≥ 1,33, Cpk ≥ 1,67 bei Merkmalen | Gehäuseebenheit und Wanddicke erfordern statistische Kontrolle |
| Erweiterte Produktqualitätsplanung (APQP) | Nicht erforderlich | Vollständiges APQP mit Gate-Reviews | EV-Plattformen haben aggressive Zeitpläne — kein Raum für unkontrollierte Anläufe |
| Fehlermöglichkeits- und -einflussanalyse (FMEA) | Risiko-basiert, allgemein | Prozess-FMEA obligatorisch, Konstruktions-FMEA bei Konstruktionsverantwortung | EV-Gehäuseversagen = thermisches Durchgehen, Wassereintritt — katastrophal |
| Rückverfolgbarkeit | Allgemein | One-up/one-down-Rückverfolgbarkeit, plus chargenbezogene Rückverfolgbarkeit | Rückkommungsrisiko bei EV-Gehäusen erfordert vollständige Chargenrückverfolgbarkeit |
| Lieferantenentwicklung | Allgemein | Lieferamentwicklungsprogramm obligatorisch | Aluminiumlegierungs-Qualitätsschwankungen beeinflussen direkt die Gussteilintegrität |
So verifizieren Sie die IATF-16949-Echtheit
- Zertifikatsabfrage: Verifizieren Sie die Zertifikatsnummer in der IATF-Datenbank für globale Aufsicht (iatfglobaloversight.org). Ein gescanntes PDF ohne Datenbankverifizierung beweist nichts.
- Umfangverifizierung: Der Zertifizierungsumfang muss ausdrücklich „Aluminium-Druckguss" umfassen — nicht nur „Bearbeitung" oder „Montage." Lieferanten mit auf „Handel" beschränktem Umfang haben keine Fertigungsfähigkeit.
- Zertifizierungsstelle: Die Zertifizierungsstelle muss IATF-anerkannt sein (SGS, TÜV, BSI, DNV, Bureau Veritas). Nicht-IATF-Zertifizierungsstellen stellen nicht-glaubwürdige Zertifikate aus.
- Überwachungsaudit-Status: Prüfen Sie das Datum des nächsten Überwachungsaudits und offene wesentliche Abweichungen. Ausstehende Suspendierung = ungelöste Qualitätslücken.
Bei EMP Tech umfasst unser IATF-16949-Zertifikatsumfang Aluminium-Druckguss und CNC-Bearbeitung, zertifiziert durch TÜV mit aktivem Überwachungsstatus — verifizierbar in der IATF-Aufsichtsdatenbank. Unser Qualitätskontrollsystem integriert SPC, APQP und vollständige Chargenrückverfolgbarkeit.
EV-Gehäusetypen: Fertigungsanforderungen nach Anwendung
Motorgehäuse (Antriebsmotor / Traktionsmotor)
| Anforderung | Spezifikation | Fertigungsauswirkung |
|---|---|---|
| Kühlkanalintegration | Spiral- oder Axialwassermantel, 3–5 mm Kanalwand | Kernzugdesign, Präzisionsguss, VHPDC für Wandintegrität |
| Statorbohrungstoleranz | H7-Passung, IT7-Qualität, Rundheit ≤0,03 mm | 5-Achs-CNC-Ausbohren, Inline-CMM-Messung |
| Oberflächenrauheit (Statorbohrung) | Ra 1,6 µm | Feinbohren oder Honen |
| Dichtheit | ≤1×10⁻⁶ mbar·L/s (Helium) | 100% Helium-Leckprüfung |
| Gewichtsziel | 3–8 kg (Personen-EV) | Dünnwanddesign (2,5–3,5 mm nominell), Rippen für Steifigkeit |
Wechselrichter- / Konvertergehäuse
| Anforderung | Spezifikation | Fertigungsauswirkung |
|---|---|---|
| Ebenheit (Leistungsmodulmontage) | ≤0,1 mm / 100 mm | Einstellakt 5-Achs-CNC-Bearbeitung |
| EMV-Abschirmung | CISPR 25 Klasse 5 (30 MHz–1 GHz) | Gussintegrität (keine Durchgangsporosität), Oberflächenbehandlung |
| Thermische Grenzflächenebenheit | Ra 0,8 µm | Bearbeitete Oberfläche, 100% Messung |
| Wanddicke | 2,0–3,0 mm nominell | Dünnwand-VHPDC, Vakuum für Füllungsintegrität |
| Steckverdichtung | IP67 / IP6K9K | O-Ring-Nuttoleranz ±0,02 mm |
Batteriegehäuse / Packverkleidung
| Anforderung | Spezifikation | Fertigungsauswirkung |
|---|---|---|
| Crashworthiness | Seiten-Pfahlauftprall, Boden-Durchschlag | Strukturelles Rippendesign, Legierungsauswahl (AlSi10Mg) |
| IP-Schutzart | IP67 minimal, IP6K9K für Waschanlagen | 100% Leckprüfung, FSW-Verdichtung |
| Gewicht | 15–40 kg (Pack-Gehäuse) | Großtonnagenpresse (2500T+), Dünnwand (2,0–2,5 mm) |
| Korrosionsbeständigkeit | 480-Stunden-Salzsprühtest (ASTM B117) | Kataphorese oder Pulverbeschichtung |
PDU-Gehäuse (Power Distribution Unit)
| Anforderung | Spezifikation | Fertigungsauswirkung |
|---|---|---|
| Hochspannungsisolation | Durchschlagfestigkeit nach ISO 6469-3 | Materialreinheit, keine Einschlüsse |
| Abdichtung | IP67 | O-Ring-Nut, Ebenheitskontrolle |
| Montagepräzision | Lagetoleranz ±0,1 mm | CNC-Vorrichtungsauslegung, Inline-CMM |
VHPDC: Warum Vakuumdruckguss für EV-Gehäuse wichtig ist
Standard-Hochdruckdruckguss (HPDC) schließt Luft im Hohlraum ein und erzeugt verteilte und konzentrierte Porosität. Für EV-Gehäuse ist diese Porosität nicht nur kosmetisch — sie verursacht:
- Leckwege: Durchgangsporosität in abgedichteten Gehäusen verursacht Helium-Leckprüfungs-Ausfallraten von 5–15% bei Standard-HPDC
- Mechanische Schwäche: Porosität in Strukturzonen (Schraubenbossen, Crash-Lastpfaden) reduziert die Schwingfestigkeit um 30–50%
- Blasenbildung bei Wärmebehandlung: Jede T6-Wärmebehandlung (Lösungsglühen bei 500+°C) dehnt eingeschlossenes Gas aus und verursacht Oberflächenblasen
Vakuum-Hochdruckdruckguss (VHPDC) evakuiert den Hohlraum vor dem Einspritzen und reduziert die Porosität auf <0,5% an kritischen Flächen und <1 mL/100 g insgesamt. Dies ermöglicht:
- 100% Leckprüfungs-Passrate bei abgedichteten Gehäusen (Ziel: <1×10⁻⁶ mbar·L/s)
- T6-Wärmebehandlungsfähigkeit (für AlSi10Mg-, A356-Legierungen)
- Konsistente mechanische Eigenschaften (Bruchdehnung >8% für Strukturgehäuse)
| Porositätskennwert | Standard-HPDC | VHPDC | Verbesserung |
|---|---|---|---|
| Gesamtporosität (mL/100g) | 1,5–3,0 | 0,3–0,8 | 60–75% Reduzierung |
| Porosität kritische Fläche | 1–3% | <0,5% | 80%+ Reduzierung |
| Leckprüfung Erstdurchlaufquote | 85–95% | 99,5%+ | 5–15% Verbesserung |
| T6-Wärmebehandelbarkeit | Nein (Blasenbildung) | Ja | Ermöglichend für Strukturlegierungen |
Das integrierte Werk: Druckguss + CNC + Prüfung unter einem Dach
Warum Integration für EV-Gehäuse wichtig ist
Ein EV-Gehäuse durchläuft drei Fertigungsstufen: Guss, Bearbeitung und Prüfung. Wenn diese Stufen an verschiedenen Standorten stattfinden, addieren sich folgende Risiken:
| Risiko des ausgelagerten Modells | Auswirkung auf EV-Gehäuse | Integrierte Lösung |
|---|---|---|
| Transport zwischen Guss- und Bearbeitungsstandort | ±0,05–0,10 mm Maßabweichung an kritischen Merkmalen (Statorbohrung, Montageflächen) | Ein Standort, kein Transport |
| Qualitätsverantwortungslücke | Gießer beschuldigt Bearbeiter bei Leckfehlern, Bearbeiter beschuldigt Gießer | Ein Qualitätssystem, ein Verantwortlicher |
| Durchlaufzeiterhöhung | 2–4 Wochen zusätzliche Logistik zwischen Standorten | 3–5 Tage Guss-zu-Bearbeitung-Durchlauf |
| Rückverfolgbarkeitslücke | Chargenidentität geht an Standortgrenzen verloren | Vollständige Chargenrückverfolgbarkeit von Schmelze bis Versand |
Unsere Fertigungsstätte integriert 13 VHPDC-Druckgießinseln (350T–3050T), 150+ CNC-Bearbeitungszentren (4/5-Achs) und Inline-Prüfung (Zeiss-CMM, Röntgen, Helium-Leck) unter einem Dach — ermöglicht 3–5 Tage Guss-zu-Bearbeitung-Durchlauf mit einzelner Qualitätsverantwortung.
Lieferanten-Audit-Checkliste: 15 Fragen für EV-Gehäuse-Lieferanten in China
Qualitätssystem (5 Fragen)
- IATF-16949-Zertifikatsnummer und -umfang? — Verifizieren Sie auf iatfglobaloversight.org. Umfang muss „Aluminium-Druckguss" umfassen.
- VDA-6.3-Prozessaudit-Bewertung? — Fordern Sie den aktuellen Auditbericht an. Klasse A (<3,0 Durchschnitt) ist Tier-1-Mindeststandard. Klasse B bedeutet kontrolliertes Risiko; Klasse C bedeutet erhebliche Lücken.
- PPAP-Level-3-Musterdokumentationspaket? — Fordern Sie eine geschwärzte Probe eines aktuellen Serienteils an. Kein PPAP-Paket = keine Automotive-Bereitschaft.
- Cpk-Daten für aktuelle Serienteile? — Fordern Sie SPC-Karten für 3–5 Schlüsselabmessungen eines aktuellen Teils an. Cpk ≥ 1,67 ist Tier-1-Standard.
- Rückverfolgbarkeitssystem und Rückrufhistorie? — Wie verfolgt der Lieferant Materialcharge → Schmelze → Gießschuss → Bearbeitungscharge → Versand? Rückrufereignisse in den letzten 3 Jahren?
Fertigungsfähigkeit (5 Fragen)
- VHPDC-Durchdringungsrate? — Wie viel Prozent der Druckgießmaschinen sind vakuumausgerüstet? 100% VHPDC bedeutet volle Vakuumfähigkeit; <50% bedeutet nur selektive Nutzung.
- Maximale Druckgießmaschinentonnage? — EV-Batteriegehäuse erfordern oft 2500T+. Motorgehäuse benötigen typischerweise 800–1600T. Verifizieren Sie angemessene Tonnage für Ihre Baugröße.
- 5-Achs-CNC-Fähigkeit und Einstellaktbearbeitung? — Kann der Lieferant alle kritischen Merkmale in einer Aufspannung bearbeiten? Fordern Sie Vorrichtungsfotos und Aufspannungsblätter an.
- Inline-Prüfquote? — Wie viel Prozent der Teile durchlaufen CMM, Röntgen und Leckprüfung inline (keine Stichprobe)? 100% Inline für kritische Abmessungen und Dichtheit ist Tier-1-Standard.
- Oberflächenbehandlungsfähigkeiten? — Bietet der Lieferant Kataphorese, Pulverbeschichtung, Eloxieren oder FSW hausintern oder durch qualifizierte Partner in der Nähe an?
Engineering und Projektmanagement (5 Fragen)
- DFM-Analyseprozess? — Fordern Sie einen DFM-Musterbericht an. Eine strukturierte DFM-Review kann 60–80% potenzieller Defekte vor der Werkzeugherstellung eliminieren, wie wir in unserem Artikel über DFM-Analyse zur Reduzierung von Druckgussdefekten erläutern.
- Moldflow-Simulationstool und Erfahrung? — Welche Software (Magma, Procast, Flow-3D)? Wie viele Simulationen pro Projekt? Fordern Sie einen Füll- + Erstarrungs-Simulationsbericht an.
- Werkzeugauslegung und -eigentum? — Wer konstruiert das Werkzeug? Wem gehört das Werkzeug? Was passiert bei Vertragsende? Stellen Sie vertragliche Klarheit über Werkzeugeigentum und Übertragungsrechte sicher.
- Projektzeitplan von DFM bis PPAP? — Standard: 12–16 Wochen (DFM 3 Wochen, Werkzeugbau 6–8 Wochen, T1–T3-Probeabgüsse 2–4 Wochen, PPAP 2 Wochen). Projekte mit über 3 Werkzeugiterationen deuten auf Prozessinstabilität hin.
- Referenzkunden und Produktionsvolumina? — Fordern Sie Referenzkunden mit ähnlichen Volumina an. Ein Lieferant, der 50.000+ Gehäuse/Jahr für einen Tier-1 produziert, hat Skalierbarkeit demonstriert.
Kost Realität: China vs. Nearshore für EV-Aluminiumgehäuse
Gesamtkostenvergleich (50.000 Stück/Jahr, Motorgehäuse)
| Kostenelement | China (USD) | Nearshore — Mexiko (USD) | Nearshore — Osteuropa (USD) |
|---|---|---|---|
| Stückguss + CNC | $14–18 | $22–30 | $20–26 |
| Werkzeug (amortisiert über 3 Jahre) | $3–5 | $4–6 | $4–6 |
| Logistik (Seefracht + Zoll) | $0,50–1,00 | $0,20–0,40 | $0,30–0,50 |
| Qualitätskosten (Ausschuss + Nacharbeit) | $0,50–1,00 (bei <2% Ausschuss) | $1,50–3,00 (bei 5–8% Ausschuss) | $1,00–2,00 |
| Bestandspuffer (Sicherheitsbestand) | $0,50–0,80 | $0,20–0,30 | $0,30–0,40 |
| Gesamtkosten geliefert | $18,50–25,80 | $27,90–39,70 | $25,60–34,90 |
Kernaussage: Der Stückkostenvorteil Chinas (35–40%) wird teilweise durch Logistik ausgeglichen, aber die Qualitätskostenunterschiede vergrößern die Lücke. Ein Lieferant mit 2% Ausschussrate und 100% Inline-Prüfung — typisch für IATF-16949- + VDA-6.3-A-bewertete chinesische Hersteller — liefert 3–5% geringere Gesamtkosten als ein Nearshore-Lieferant mit 8% Ausschussrate und Stichprobenprüfung.
Die versteckten Kosten von Druckgussprojekten — Konstruktionsänderungen, PPAP-Requalifizierung, Feldrücksendungen — übersteigen oft die sichtbaren Stückeinsparungen eines günstigeren Lieferanten. Wir analysieren dies detailliert in unserem Artikel über versteckte Kosten bei Druckgussprojekten.
Warnsignale: 5 Anzeichen, dass ein EV-Gehäuse-Lieferant nicht produktionsbereit ist
- „IATF 16949 ist in Bearbeitung" — Kein gültiges Zertifikat bedeutet kein Automotive-Qualitätssystem. Akzeptieren Sie „ausstehend" nicht als Ersatz für ein verifiziertes Zertifikat.
- Keine VHPDC-Fähigkeit — Wenn der Lieferant keine Vakuumsysteme an Druckgießmaschinen zeigen kann, werden leckanfällige Gehäuse mit 5–15%-Raten ausfallen.
- Nur Stichprobenprüfung — Wenn die Leckprüfung nur an einer Stichprobe (5–10%) statt an 100% der abgedichteten Gehäuse durchgeführt wird, werden Feldleckversagen auftreten.
- Keine PPAP-Dokumentation — Wenn der Lieferant kein PPAP-Level-3-Musterpaket vorlegen kann, hat er nie ein Teil für die Automotive-Produktion qualifiziert.
- Keine Moldflow-Simulation — Wenn der Lieferant Werkzeuge „aus Erfahrung" ohne Simulation konstruiert, sind 3–5 Werkzeugiterationen und 20+-Wochen-Zeitpläne zu erwarten.
Häufig gestellte Fragen
F: Wie verifiziere ich, dass ein chinesischer EV-Aluminiumgehäuse-Lieferant IATF 16949 hat?
A: Schlagen Sie die Zertifikatsnummer in der IATF-Datenbank für globale Aufsicht (iatfglobaloversight.org) nach. Bestätigen Sie, dass der Umfang „Aluminium-Druckguss" umfasst, die Zertifizierungsstelle IATF-anerkannt ist (TÜV, SGS, BSI, DNV) und der Überwachungsaudit-Status aktiv ist ohne offene wesentliche Abweichungen.
F: Wie lang ist die typische Durchlaufzeit für ein maßgefertigtes EV-Aluminiumgehäuse von einem chinesischen Lieferanten?
A: Für ein gut konstruiertes Teil 12–16 Wochen von DFM bis PPAP-Freigabe: DFM und Moldflow 3 Wochen, Werkzeugbau 6–8 Wochen, T1–T3-Probeabgüsse 2–4 Wochen, PPAP-Dokumentation 2 Wochen. Projekte mit über 3 Werkzeugiterationen dauern 20+ Wochen und deuten auf Prozessinstabilität hin.
F: Sind chinesische Druckgieß-Lieferanten bei 50.000+ Stück/Jahr für EV-Gehäuseproduktion wettbewerbsfähig?
A: Ja. Bei 50.000+ Stück/Jahr liegen Chinas Stückkosten 35–40% unter Nearshore-Alternativen, bei Gesamtkosten (einschließlich Logistik- und Qualitätskosten) immer noch 25–30% niedriger. Der Kostenvorteil vergrößert sich bei höheren Volumina durch Skaleneffekte und geringere Ausschussraten mit VHPDC.
F: Welche VDA-6.3-Bewertung sollte ein EV-Gehäuse-Lieferant haben?
A: Klasse A (Durchschnitt <3,0) ist der Tier-1-Mindeststandard. VDA 6.3 ist der Prozessaudit-Standard der Volkswagen-Gruppe, der europäischen OEMs und Tier-1 als Lieferantenqualifizierungs-Benchmark weit verbreitet ist. Klasse B (3,0–4,0) bedeutet kontrolliertes Risiko mit Verbesserungsplänen; Klasse C (>4,0) bedeutet erhebliche Qualitätslücken.
F: Kann ein chinesischer Lieferant die Wärmebehandlung (T6) von EV-Gehäusen nach dem Druckguss durchführen?
A: Nur mit VHPDC. Standard-HPDC schließt Gas ein, das bei der T6-Lösungsglühbehandlung (500+°C) Blasen bildet. VHPDC reduziert die Porosität unter 0,5% an kritischen Flächen und ermöglicht die T6-Wärmebehandlung für AlSi10Mg- und A356-Strukturlegierungen — mit Bruchdehnung >8% und Zugfestigkeit >280 MPa für crashrelevante Batteriegehäuse.