什么定义了高精密铝合金压铸供应商?
高精密铝合金压铸供应商是指能够持续生产关键特征尺寸公差 ±0.05 mm、铸态尺寸 Cp ≥ 1.33、加工 CTF(Critical-to-Function)尺寸 Cpk ≥ 1.67 的压铸铝组件的制造商——全部在 IATF 16949:2016 认证质量体系下运行。普通压铸厂与精密供应商的区别不在于单一能力,而在于真空高压压铸(VHPDC)、多轴 CNC 加工、在线检测和验证过程文档(PPAP Level 3)的完整集成链。
EMP Tech 运营 13 台大型压铸岛(350T–3050T)、150+ 台四轴/五轴 CNC 加工中心,以及完整的 IATF 16949 / VDA 6.3 A 级质量体系,为 Tier-1/2 汽车系统集成商交付装配就绪的精密铝合金压铸组件。
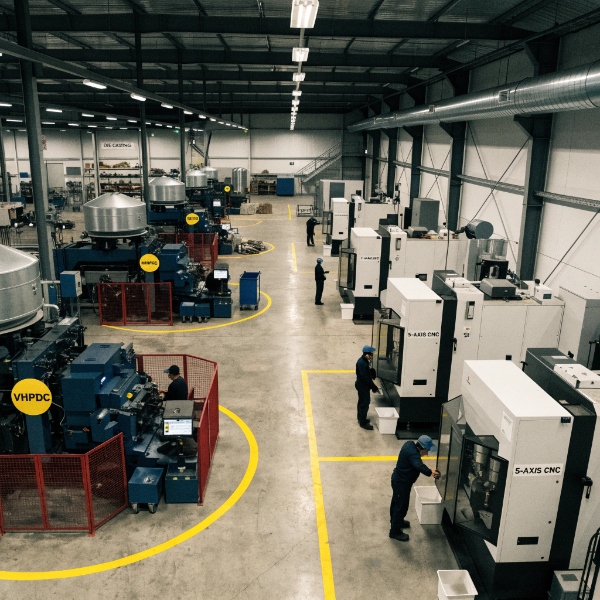
压铸设备:13 台 VHPDC 压铸岛,350T 至 3050T
精密始于铸造阶段。我们的 13 台压铸岛覆盖 350 至 3.050 吨锁模力范围,可生产从紧凑型传感器壳体到 35 kg 结构件电池托盘的各类零件。所有压铸岛均配备真空高压压铸(VHPDC)能力——这是控制关键热路径和结构路径孔隙率的前提条件。
| 能力 | 规格 | 精度影响 |
|---|---|---|
| 锁模力范围 | 350T – 3050T | 覆盖 0.05 kg 至 35 kg 零件 |
| VHPDC 真空度 | ≤50 mbar 型腔压力 | 关键面孔隙率 < 0.5% |
| 伺服控制压射系统 | ±0.3% 速度重复性 | 充型一致,±0.02 mm 尺寸重复性 |
| 实时过程监控 | 每模 200+ 参数 | 每件铸件 Cpk 可追溯 |
| 模温控制 | ±5°C 通过随形冷却 | 热变形降至 < 0.03 mm |
伺服控制压射系统 ±0.3% 的速度重复性是精度的最重要设备因素。它确保每个型腔模次间充型完全一致,直接转化为尺寸重复性。没有这一能力,下游 CNC 加工必须消化铸态波动——增加加工余量、节拍时间和成本。
CNC 加工:150+ 多轴中心单次装夹精密加工
压铸实现近净成形几何,但 CTF(功能关键)尺寸——轴承位、密封面、安装基准——需要精密加工。我们的设备设施运营 150+ 台四轴和五轴 CNC 加工中心,专为压铸壳体的单次装夹加工而配置。
单次装夹加工意味着零件一次定位后所有关键特征在同一夹紧状态下加工。这消除了重新装夹产生的公差累积——多装夹工艺中 ±0.05–0.10 mm 尺寸漂移的常见来源。结果:
| 加工能力 | 达到公差 | 应用 |
|---|---|---|
| 5 轴铣削(单次装夹) | ±0.01 mm | 轴承位、配合面 |
| 4 轴铣削 | ±0.015 mm | 安装基准、凸台 |
| CNC 车削(双主轴) | ±0.005 mm | 圆柱特征、螺纹 |
| 深孔钻 | ±0.02 mm | 油道、冷却水道 |
| 螺纹铣削 | 6H/6g 级 | 螺纹嵌件、紧固孔 |
对于 drive motor housing(驱动电机壳体)组件,定子孔和轴承位表面在单次 5 轴装夹中加工,定子孔保持 H6 公差(±0.005 mm),轴承位保持 H6/h5 配合。这一精度水平记录在质量控制系统中,具有完整的 Cpk 可追溯性,符合 IATF 16949 要求——我们在所有 CTF 尺寸上保持 Cpk ≥ 1.67,由 Zeiss CMM 每批次测量验证。
质量体系:IATF 16949、VDA 6.3 A 级、PPAP Level 3
精密压铸供应商的质量体系是使可重复精密成为可能的框架。EMP Tech 维护三套相互衔接的质量认证:
IATF 16949:2016 认证
IATF 16949 是汽车行业最严格的质量管理标准。它要求对所有 CTF 尺寸进行统计过程控制(SPC),记录风险评估(PFMEA),并为每个新零件提交完整的 PPAP。我们的 Cp 和 Cpk 目标按公差类型:
| 公差类型 | Cp 目标 | Cpk 目标 | IATF 16949 要求 |
|---|---|---|---|
| 铸态线性尺寸(NADCA 标准) | ≥ 1.33 | ≥ 1.33 | PPAP 时 Ppk ≥ 1.67 |
| 加工 CTF 尺寸 | ≥ 2.0 | ≥ 1.67 | PPAP 时 Ppk ≥ 1.67 |
| 位置度(GD&T) | ≥ 1.67 | ≥ 1.33 | PPAP 时 Ppk ≥ 1.67 |
这些目标不是愿景性的——它们在每批次生产中通过 Zeiss CMM 数据验证,并记录在 SPC 系统中实现完全追溯。
VDA 6.3 过程审核 —— A 级
VDA 6.3 是大众汽车集团的过程审核标准,被认为是汽车行业最严格的标准。EMP Tech 获得 A 级评分(最高级),证明我们的过程控制满足欧洲 OEM 期望——而不仅仅是中国国内标准。
PPAP Level 3 文档
每个新产品启动包含完整的 PPAP Level 3 包:尺寸测量报告、材料认证、性能测试结果、过程流程图、PFMEA、控制计划和 MSA 研究。这种文档深度是 Tier-1 集成商将供应商纳入生产所要求的。
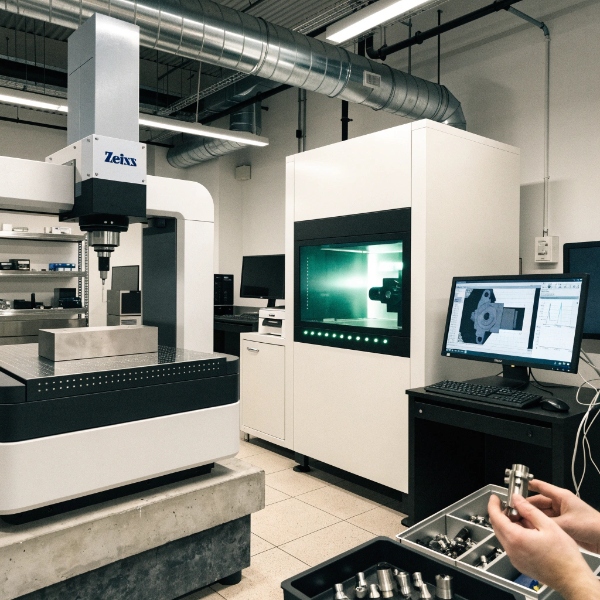
检测和计量能力
无法测量的精度无法保证。我们的检测能力覆盖每个关键质量维度:
| 检测方法 | 设备 | 能力 | 应用 |
|---|---|---|---|
| 三坐标测量 | Zeiss CMM(3 台) | ±0.001 mm 测量不确定度 | CTF 尺寸验证 |
| X 光无损检测 | 数字射线成像 | ASTM E505 灵敏度 | 内部孔隙、裂纹检测 |
| 氦气检漏 | 在线质谱仪 | 1×10⁻⁶ mbar·L/s 泄漏率 | 冷却水道密封验证 |
| 气压衰减 | 在线自动化 | 0.5 kPa 分辨率 | 产线泄漏筛查 |
| 表面轮廓测量 | 接触式 + 光学式 | Ra 0.1–6.3 µm 范围 | 密封面粗糙度验证 |
| 清洁度检测 | VDA 19 标准 | 颗粒计数 + 粒径分布 | 液压/电气组件功能清洁度 |
在线氦气检漏能力对 EV 热管理壳体尤为重要。水冷逆变器和电机壳体须通过 1×10⁻⁶ mbar·L/s 的泄漏率——等效于检测小于 5 微米的孔洞。我们对 100% 的生产件执行此检测,而非仅抽样审核。
DFM 过程:铸造前的精密工程设计
精密是设计出来的,不是检出来的。我们的 DFM(面向制造的设计)评审过程在模具钢材切割前即开始,涵盖壁厚优化、拔模角管理、进浇和排气策略、以及关键面的热管理。正如我们在关于 DFM 分析如何减少压铸缺陷的文章中所述,结构化的 DFM 评审可在生产前消除 60-80% 的潜在缺陷。
DFM 评审包括 Moldflow 模流仿真,预测:
- 充型模式和卷气位置
- 凝固收缩区
- 导致变形的热梯度
- 关键面上的孔隙分布
这一仿真驱动的方法记录在我们的紧公差铝合金压铸工程指南中,我们在其中论证了在铸态特征上达到 ±0.05 mm 需要模具型腔精度 ±0.02 mm、随形冷却保证热稳定性、以及伺服控制压射系统协同工作。
能力对比:Tier-1 供应商要求 vs EMP 实际交付
| 能力 | Tier-1 要求 | 普通压铸厂 | EMP Tech |
|---|---|---|---|
| VHPDC 能力 | 结构/EV 零件必需 | 30-50% 压铸厂具备 | 100% 压铸岛 |
| CNC 加工轴数 | 最低 4 轴 | 3 轴为主 | 4/5 轴标配 |
| CTF 特征公差 | ±0.02 mm | ±0.05 mm 典型 | ±0.01 mm 可达 |
| CTF 尺寸 Cpk | ≥ 1.33 | 常无文档 | ≥ 1.67 已验证 |
| 在线检漏 | 密封壳体 100% | 抽样为主 | 100% 全检 |
| PPAP 文档 | Level 3 | Level 1-2 常见 | Level 3 标配 |
| 过程审核标准 | VDA 6.3 | ISO 9001 | VDA 6.3 A 级 |
| CMM 测量 | 必需 | 手动量具 | Zeiss 自动化 |
| X 光检测 | IATF 要求 | 仅抽样 | 产线抽样 |
| 清洁度检测 | 液压件 VDA 19 | 罕见 | 标准能力 |
如何评估高精密压铸供应商:6 步核查清单
评估 Tier-1 汽车项目的精密压铸供应商时,请验证:
- VHPDC 覆盖率: 询问其压铸机中具备真空能力的比例。如果不到 100%,关键面的孔隙率控制将不稳定。
- CNC 集成度: 询问 CNC 加工是自有还是外协。外协加工引入物流延迟、质量责任空白,以及因运输和重新装夹导致的公差累积。
- Cpk 文档: 要求查看当前量产零件的 Cpk 数据——不是能力研究,而是持续 SPC 数据。如果无法提供,质量体系是理论性的,非运营性的。
- VDA 6.3 评分: 询问最新 VDA 6.3 审核结果。A 级是欧洲 OEM 标准;B 级表明存在将在生产中暴露的过程缺陷。
- 在线检测率: 询问多少比例的零件接受 100% 在线检测(检漏、X 光)。仅抽样检测意味着缺陷可能到达你的装配线。
- PPAP 提交等级: 确认能够提供 PPAP Level 3,而非仅 Level 1。Level 3 包含尺寸报告、材料认证和性能测试——汽车生产资质的最低要求。
常见问题
问:高精密铝合金压铸可以达到什么公差?
答:铸态尺寸遵循 NADCA 标准:25 mm 以下特征 ±0.10 mm,25–160 mm ±0.15 mm。加工 CTF 特征在 5 轴 CNC 上可达 ±0.01 mm,Cpk ≥ 1.67。位置度 GD&T 公差 ±0.05 mm 在合理的模具和工艺控制下可实现。
问:HPDC 和 VHPDC 对精密零件有什么区别?
答:HPDC(标准高压压铸)通常产生 1-3% 孔隙体积分数。VHPDC(真空高压压铸)将关键面孔隙率降至 0.5% 以下,同时提升机械性能和尺寸稳定性——对结构壳体和热管理壳体至关重要。
问:IATF 16949 认证如何影响压铸精度?
答:IATF 16949 要求对所有 CTF 尺寸进行统计过程控制(SPC),持续生产 Cpk ≥ 1.33,PPAP 提交时 Ppk ≥ 1.67。这意味着精度是统计验证且可追溯的,而非仅凭声明——这对汽车安全零件是关键区别。
问:为什么单次装夹 CNC 加工对压铸件很重要?
答:单次装夹加工消除了重新装夹产生的公差累积。当零件一次夹紧、所有 CTF 特征在一次 5 轴操作中加工完成时,特征之间的尺寸关系(如轴承位与定子孔的同轴度)在机床固有精度 ±0.01 mm 下得到保证。
问:VDA 6.3 A 级对压铸供应商意味着什么?
答:VDA 6.3 是大众汽车集团的过程审核标准。A 级(最高评分)表明供应商的过程控制、设备维护、质量文档和持续改进体系满足欧洲 OEM 期望——高于仅 ISO 9001 认证的要求。