Der Fall: 500 Gehäuse, kein Röntgenbefund, drei Undichtigkeiten
Ein Getriebegehäuse aus AlSi10Mg, 2,4 mm Wandstärke, 500 Teile pro Los. Jedes Teil lief durch die Röntgenkabine, 160 kV, 0,4-mm-Brennfleck, ADR-Auswertung (automatische Fehlererkennung). Kein Bild zeigte einen Befund, der eine Rückweisung gerechtfertigt hätte. Nach der Bearbeitung fielen drei Teile im Helium-Dichtheitstest durch, alle an derselben Stelle: an der Dichtnut, wo die Wand auf 1,6 mm heruntergearbeitet war.
Die Ursache war ein Kaltlauf, etwa 40 mm lang, direkt unter der späteren Nut. Kein Lunker, keine Gasblase, kein Formfüllfehler im klassischen Sinn – eine Oxidhaut, die sich beim Zusammenfließen zweier Schmelzfronten gebildet und nicht mehr aufgelöst hatte. Im Röntgenbild ist so etwas unsichtbar. Nicht schwer zu erkennen, sondern physikalisch nicht vorhanden: Eine 5 µm dicke Oxidschicht in 3 mm Aluminium erzeugt einen Kontrast von ungefähr 0,02 Prozent. Das liegt zwei Größenordnungen unter dem Rauschen jedes Flachdetektors.
Genau das ist der Punkt, an dem Prüfpläne in der Praxis auseinanderfallen. Wir diskutieren monatelang über Porositätsklassen, und am Ende scheitert das Bauteil an einem Fehler, für den es im Regelwerk gar kein Bild gibt.
Was ein Durchstrahlungsbild physikalisch ist
Ein Röntgenbild ist keine Aufnahme des Bauteils. Es ist eine Projektion des Schwächungsintegrals entlang des Strahlengangs. Für jede Pixelposition gilt: Die Intensität hinter dem Teil ist die Intensität davor, multipliziert mit e hoch minus dem Integral des Schwächungskoeffizienten über die gesamte durchstrahlte Länge. Alles, was in der Strahlrichtung hintereinander liegt, landet auf demselben Grauwert.
Daraus folgen zwei Dinge, die in Angebotsgesprächen regelmäßig untergehen. Erstens: Ein Fehler, der sich senkrecht zum Strahl erstreckt, erzeugt kaum Kontrast. Ein Riss mit 5 µm Öffnung, aber 20 mm Tiefe in Strahlrichtung, verschwindet im Untergrund. Zweitens: Was als „Pore“ gemessen wird, ist immer ein Schwächungsdefizit über die ganze Wand – nicht ein Hohlraum an einer bestimmten Stelle. Ein 0,4-mm-Lunker in der Mitte der Wand und zwei 0,2-mm-Poren an Ober- und Unterseite können denselben Grauwert erzeugen.
Bei 160 kV liegt der lineare Schwächungskoeffizient von Aluminium bei ungefähr 0,035 pro Millimeter. Eine 0,3-mm-Pore in 3 mm Wand ergibt damit rund 1 Prozent Kontrast. Das ist mit einem guten Flachdetektor und Mittelung erkennbar, aber es ist kein komfortabler Abstand zur Nachweisgrenze. Bei 1,6 mm Wand sind es schon 1,9 Prozent – deshalb werden dünnwandige Strukturen besser gefunden als dicke. Das ist der Grund, warum Prüfanweisungen mit einer pauschalen Porositätsklasse über ein Bauteil mit 1,6 bis 12 mm Wandstärke fachlich nicht haltbar sind. Wer die Fehlerbilder sortieren will, findet die Systematik im Leitfaden zur Porosität im Druckguss.
Die Nachweisgrenze ist keine Konstante
In Prüfplänen steht oft „Nachweisgrenze 0,2 mm“. Diese Zahl gilt für eine bestimmte Kombination aus Wandstärke, Fehlerform, Orientierung, Brennfleck, Vergrößerung, Detektorauflösung und Streustrahlung. Ändert sich eines davon, ändert sich die Zahl.
Der Brennfleck ist der Faktor, der am häufigsten unterschätzt wird. Eine Röhre mit 0,8-mm-Brennfleck, die für 8 mm Wand ausgelegt ist, liefert an einer 2-mm-Wand eine Unschärfe, die jede Pore unter 0,3 mm verwischt. Wer mit derselben Röhre dünnwandige Gehäuse prüft, weil sie nun einmal da ist, prüft nicht auf 0,2 mm, sondern auf 0,4 mm – und dokumentiert trotzdem die alte Zahl im Prüfbericht. Das ist kein Betrug, es ist ein Messmittel, das nicht zur Zeichnung passt.
Die andere Größe ist die Auswertung. Automatische Fehlererkennung arbeitet mit Schwellwerten auf dem Grauwertbild. Ein ADR-System, das auf 2 Prozent Kontrast eingestellt ist, findet keine Kaltlaufstelle und keine geschlossene Schwindungspore – unabhängig davon, was der Prüfer am Bildschirm sieht. Wenn zwei Lieferanten unterschiedliche ADR-Parameter fahren, produzieren sie unterschiedliche Gutteile. Das gehört in die Vereinbarung, nicht in das Handbuch des Maschinenherstellers. Wie viel Porosität ein sauber gefahrener Vakuumprozess übrig lässt, zeigen die Produktionsdaten aus der Röntgenprüfung.
| Verfahren | Was gemessen wird | Typische Nachweisgrenze (Al, 3 mm Wand) | Taktzeit | Kosten pro Teil |
|---|---|---|---|---|
| 2D-Röntgen mit ADR | Schwächungsintegral entlang des Strahls | 0,05–0,10 mm Gasporosität, 2–3 % der Wand | 4–8 s | 0,30–0,80 € |
| CT, Mikrofokus, kleines Teil | Volumen, 50–100 µm Voxel | 0,05 mm, auflösungsbegrenzt | 20–60 min | 150–600 € |
| CT, 450 kV, großes Gehäuse | Volumen, 200–300 µm Voxel | 0,2–0,3 mm | 30–90 min | 300–900 € |
| Ultraschall | Reflexion an Grenzflächen | 1–3 mm, nur bei einfacher Geometrie | Minuten | 5–20 € |
| Helium-Dichtheitsprüfung | Leckrate, 1 × 10⁻⁶ mbar·l/s | nur durchgehende Fehler, dafür sicher | 20–60 s | 0,50–2,00 € |
| Metallografie (Schliff) | Schnittfläche, µm-Auflösung | feinste Risse sichtbar, aber nur ein Schnitt | 1–2 h | 80–200 € |
Wo der CT teuer scheitert
Die Computertomografie löst das Projektionsproblem, weil sie aus vielen Richtungen rekonstruiert. Sie löst aber nicht das Auflösungsproblem, und sie löst nicht das Zeitproblem. Ein Gehäuse mit 300 mm Kantenlänge braucht ein Gesichtsfeld, das mit 450 kV und einem Detektor von 2000 Pixeln etwa 200 bis 300 µm Voxelgröße ergibt. Ein Riss mit 30 µm Öffnung ist damit nicht darstellbar – nicht weil der Kontrast fehlt, sondern weil die Voxel größer sind als der Fehler. Der Riss verschwindet entweder ganz oder als ein Grauwert, der zwischen Material und Luft liegt und sich nicht zuordnen lässt.
Dazu kommen Artefakte, die man kennen muss, um ein CT-Bild zu lesen: Aufhärtung (beam hardening) erzeugt dunkle Säume an dicken Wandübergängen und wird regelmäßig als Porositätsansammlung fehlinterpretiert. Streustrahlung hebt den Untergrund an und frisst Kontrast genau dort, wo dicke Angussbereiche im Strahl liegen. Und der Partialvolumeneffekt sorgt dafür, dass eine 0,15-mm-Pore bei 0,3-mm-Voxel als 0,3-mm-Pore erscheint – mit halber Tiefe, aber voller Fläche.
Für Maßhaltigkeit ist CT eine andere Disziplin, geregelt in VDI/VDE 2630. Ein CT, das für Wandstärken kalibriert ist, liefert keine belastbaren Toleranzaussagen, und umgekehrt. Wer beides aus einem Scan will, braucht eine Messstrategie, keine Softwareoption. Für den Maßteil gilt ohnehin ein eigenes Kapitel, siehe enge Toleranzen beim Aluminium-Druckguss.
Die Normenfalle: „Level 2″ gegen was?
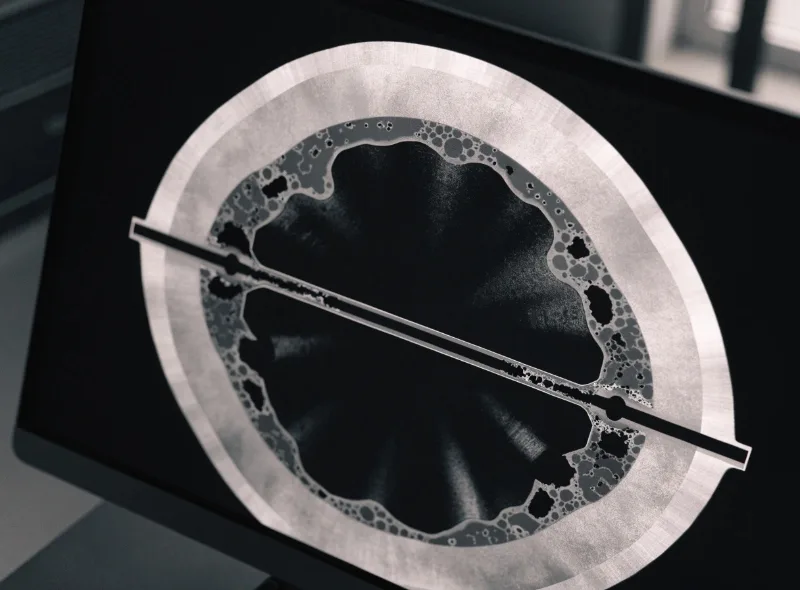
ASTM E505 und die BDG-Bildreihen (früher VDG P201/P202) sind zweidimensionale Referenzbilder. Sie zeigen Porositätsmuster auf einer durchstrahlten Fläche, für eine definierte Wandstärke und einen definierten Abstand. Wer „E505 Level 2 in Zone B“ in die Zeichnung schreibt, ohne Wandstärke, Strahlrichtung und Bezugsfläche zu nennen, schreibt eine Anforderung, die zwei Prüfer unterschiedlich auslegen werden – und beide haben recht.
Der praktische Streitfall: Lieferant A prüft mit 160 kV in Strahlrichtung senkrecht zur größten Fläche und kommt auf Level 2. Lieferant B prüft unter 30 Grad, weil der Anguss sonst das Bild überstrahlt, und kommt auf Level 3. Dasselbe Teil, dieselbe Zeichnung, zwei Ergebnisse. Die Lösung ist nicht mehr Prüfung, sondern eine Prüfanweisung mit Bildern: Referenzbild, Strahlrichtung, Wandstärke, zulässige Fläche pro Zone.
Der Bildatlas-Ansatz ist Branchenstandard, nicht deutsche Eigenheit: die DGZfP gibt Vergleichs-Durchstrahlungsbilder für Gussstücke heraus, damit Prüfer ein Fehlerbild einer Stufe zuordnen statt nach Gefühl zu urteilen. Der Atlas beantwortet aber nur die zweite Frage — wie ein Befund einzustufen ist. Ob der Befund überhaupt entsteht, entscheidet der Prüfaufbau, lange bevor jemand in den Atlas schaut.
Welche Fehlerart welches Verfahren sieht – und welche nicht
| Fehlerart | 2D-Röntgen | CT | Helium-Lecktest | Schliff |
|---|---|---|---|---|
| Gasporosität, rund, 0,3 mm | ja | ja | nur wenn offen | ja, wenn getroffen |
| Schwindungsporosität, leistenförmig | eingeschränkt, orientierungsabhängig | ja, ab 100 µm Voxel | nur wenn offen | ja |
| Kaltlauf, Oxidhaut, 40 mm lang | nein | nur wenn aufgeklappt | ja, wenn durchgehend | ja, wenn senkrecht getroffen |
| Heißriss, 10–30 µm breit | nein | grenzwertig, meist nein | ja | ja |
| Lunker, 1–3 mm | ja | ja | nur wenn offen | ja |
| Wandstärkenfehler, Formfüllung | ja, als Schwächungsdifferenz | ja, als Maß | nein | ja, punktuell |
Die Tabelle ist der Grund, warum eine 100-Prozent-Röntgenprüfung an einem druckdichten Gehäuse nicht das ist, was Einkauf und Qualität darunter verstehen. Sie findet die rundlichen Fehler zuverlässig und die flächigen gar nicht. Und die flächigen sind bei druckdichten Gehäusen genau die, die später Ärger machen.
Der Dichtheitstest schlägt das Röntgen – aber nur bei offenen Fehlern
Ein Helium-Lecktest mit 1 × 10⁻⁶ mbar·l/s findet jeden Fehler, der eine durchgehende Verbindung zwischen innen und außen hat. Er findet keinen geschlossenen Lunker, und er findet keine Porosität, die erst durch die Bearbeitung geöffnet wird. Genau das ist im Eingangsbeispiel passiert: Das Rohteil war dicht, weil die Oxidhaut noch von 0,8 mm Material überdeckt war. Nach dem Drehen der Dichtnut lag sie frei.
Konsequenz für den Prüfplan: Bei Bauteilen mit Bearbeitungszugabe muss der Dichtheitstest nach der Bearbeitung stattfinden, nicht am Rohteil. Alles andere prüft einen Zustand, der nicht ausgeliefert wird. Wir haben Fälle gesehen, in denen die Zeichnung den Lecktest am Gussteil forderte und die Undichtigkeit erst beim Kunden nach dem Fräsen auftrat – mit einer Reklamationsquote, die sich über zwei Jahre zog, weil beide Seiten auf ihrem Prüfstand recht hatten.

Was in die Zeichnung und den Prüfplan gehört
Fünf Angaben, die den Unterschied zwischen einer prüfbaren und einer dehnbaren Anforderung machen:
Zone. Nicht „Bauteil“, sondern Flächen mit unterschiedlicher zulässiger Porosität: Dichtfläche, Lagerstelle, Angussbereich, Rest. Ohne Zonen ist jede Porositätsklasse global und damit unbrauchbar.
Verfahren und Strahlrichtung. 2D oder CT, mit welcher Röhrenspannung, welchem Brennfleck, aus welcher Richtung. Bei CT zusätzlich die Voxelgröße.
Bezugsnorm mit Wandstärke. E505 Level 2 ist erst dann eine Aussage, wenn die Wandstärke und das Referenzbild benannt sind.
Stichprobe oder 100 Prozent. Und bei Stichprobe: welcher Anteil, welcher Zeitpunkt (Erstmuster, Schichtanfang, nach Werkzeugreparatur).
Was bei Befund passiert. Nacharbeit, Imprägnieren, Ausschuss. Ein Prüfplan ohne diese Zeile erzeugt Diskussionen am Ende der Lieferkette, nicht am Anfang.
Wie wir das im Werk fahren
Sicherheitsrelevante Gehäuse laufen zu 100 Prozent durch die Inline-Röntgenanlage mit ADR, 4 bis 6 Sekunden pro Teil. Die Parameter sind eingefroren und werden bei jedem Werkzeugwechsel gegen ein Referenzteil verifiziert – nicht gegen das Gefühl des Prüfers. Das ist der Teil, den ein IATF-16949-Audit zu Recht sehen will.
CT machen wir als Stichprobe: ein Teil pro Schicht, dazu Erstmuster, dazu nach jeder Werkzeugreparatur und nach jedem Legierungswechsel. Der CT-Bericht muss die Befunde einer Zone zuordnen, sonst geht er zurück. Diese Regel hat mehr gebracht als jede Erhöhung der Prüffrequenz, weil sie die Diskussion von „da ist ein dunkler Fleck“ auf „Zone B, 0,4 mm, zulässig 0,5 mm“ verschiebt.
Dichtheit prüfen wir nach der Bearbeitung, mit Helium, 100 Prozent bei Dichtflächen. Am Rohteil prüfen wir nur, wenn der Kunde es ausdrücklich verlangt – und dann steht im Angebot, dass diese Prüfung die spätere Undichtigkeit nicht ausschließt.
Für die Ursachenanalyse schneiden wir. Ein Schliff am Anguss kostet 80 bis 200 Euro und beantwortet in einer Stunde Fragen, an denen sich ein CT-Scan mit 600 Euro und drei Tagen Wartezeit abarbeitet. Die Kombination aus Röntgen für die Serie, CT für die Geometrie und Schliff für die Ursache ist billiger als jede dieser Methoden allein, großzügig eingesetzt.
Was das kostet – und was es nicht kostet
Inline-Röntgen liegt bei 0,30 bis 0,80 Euro pro Teil. Ein CT-Scan an einem großen Gehäuse kostet 300 bis 900 Euro und blockiert die Anlage 30 bis 90 Minuten. Bei 500 Teilen pro Los und einem CT pro Schicht sind das schnell 3000 bis 5000 Euro pro Los – 6 bis 10 Euro pro Teil, wenn man es falsch aufzieht.
Die Rechnung kippt erst durch die Feldkosten. Eine Undichtigkeit, die beim OEM auffällt, kostet mit Sortieraktion, Expressversand und Linienstillstand schnell einen fünfstelligen Betrag – pro Ereignis, nicht pro Los. Deshalb ist die Frage nicht „Röntgen oder CT“, sondern „welcher Fehlermodus ist bei diesem Bauteil teuer, und welches Verfahren sieht ihn“.
Was wir nicht machen: die Prüfmethoden gegeneinander ausspielen, um im Angebot billiger zu wirken. Eine Prüfung, die den relevanten Fehler nicht sieht, ist keine Prüfung, sondern Papier.
Häufige Fragen
Reicht eine 100-Prozent-Röntgenprüfung für ein druckdichtes Gehäuse aus?
Nein. Das Röntgen findet rundliche Porosität zuverlässig, aber flächige Fehler wie Kaltläufe und Oxidhäute erzeugen praktisch keinen Kontrast. Für Dichtflächen gehört ein Dichtheitstest nach der Bearbeitung dazu, nicht als Ersatz, sondern als zweite, unabhängige Messung auf einen anderen Fehlermechanismus.
Welche CT-Auflösung brauche ich für 0,2 mm Porosität?
Als Faustregel mindestens drei Voxel pro Fehler, also 60 bis 70 µm Voxelgröße. Das ist bei kleinen Teilen mit Mikrofokusröhre machbar, bei einem 300-mm-Gehäuse mit 450 kV in der Regel nicht. Dort liegt man bei 200 bis 300 µm und kann 0,2-mm-Poren nur noch als Grauwertverschiebung sehen – was für eine Ja-Nein-Entscheidung nicht ausreicht.
Ist CT für die Serienprüfung wirtschaftlich?
Als 100-Prozent-Prüfung bei großen Gehäusen nicht. 30 bis 90 Minuten pro Scan passen zu keiner Taktzeit. Wirtschaftlich ist CT als Stichprobe und als Freigabemessung, kombiniert mit Inline-Röntgen für die Serie. Wer CT in die Serie zwingt, prüft am Ende weniger Teile gründlicher und erzeugt einen Engpass, der die Liefertreue kostet.
Was muss in der Zeichnung stehen, damit zwei Lieferanten dasselbe messen?
Zone, Verfahren, Strahlrichtung, Bezugsnorm mit Wandstärke, Voxelgröße bei CT, Stichprobenumfang und das Vorgehen bei Befund. Fehlt einer dieser Punkte, ist die Anforderung nicht vergleichbar – und der Lieferant, der großzügiger auslegt, gewinnt die Ausschreibung, ohne dass jemand es merkt.
Kann man undichte Teile durch Imprägnieren retten?
Technisch ja, wirtschaftlich nur in Ausnahmefällen. Imprägnieren schließt offene Porosität und ist bei Teilen ohne dynamische Belastung akzeptabel, wenn der Kunde es freigibt. Bei Dichtflächen mit Bearbeitung ist es eine Verschleierung des Fehlers: Die Ursache – Kaltlauf, Schwindung, Werkzeugzustand – bleibt im Prozess und kommt beim nächsten Los wieder. Wir imprägnieren nur nach schriftlicher Kundenfreigabe und mit Ursachenanalyse im Hintergrund.
Der Punkt, an dem sich die Diskussion lohnt, ist nicht die Frage nach dem genauesten Verfahren. Es ist die Frage, welcher Fehler bei diesem Bauteil wirklich weh tut – und ob das Prüfverfahren, das im Prüfplan steht, diesen Fehler überhaupt sehen kann. Bei den meisten Reklamationen, die wir in den letzten Jahren gesehen haben, war die Antwort nein.