压铸DFM支持意味着什么
压铸中的DFM(面向制造的设计)支持是在模具投资前审查和优化零件设计的工程过程,确保零件能以目标成本和质量进行铸造、加工和检测。DFM支持不是设计评审清单——它是一种结构化工程分析,识别可制造性风险、预测成本驱动因素,并开出设计修改建议,与未经DFM评审就进入模具制造的零件相比,可降低总项目成本20–35%。
在EMP Tech,DFM支持是每个压铸项目的第一阶段。我们的工程团队使用7点DFM清单审查OEM零件设计,运行Magma和Flow-3D模流模拟,并在释放任何模具订单前产出签署的DFM报告。本文记录了DFM支持在哪里以及如何产生可衡量的成本节约——包含来自EV壳体和汽车支架项目的量化案例。
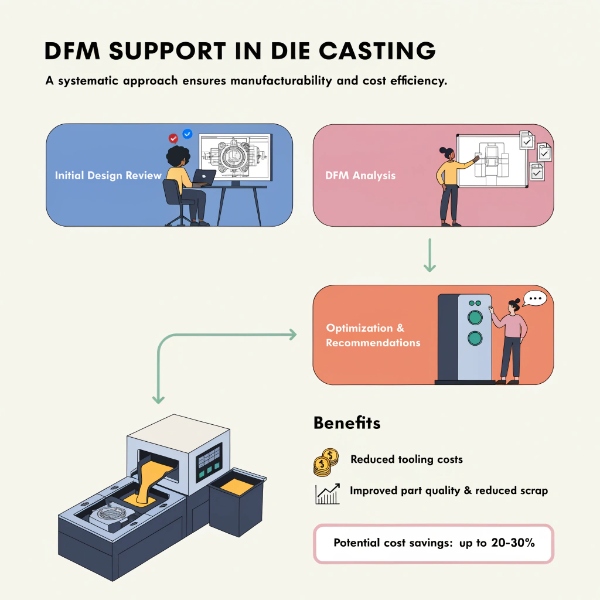
DFM支持在哪里省钱:5个成本区
DFM支持在五个区域降低总项目成本。30%这个数字不是单一节约——它是设计优化在项目全生命周期中的累积效果。
| 成本区 | DFM优化什么 | 典型节约 | 何时产生 |
|---|---|---|---|
| 1. 设计迭代成本 | 消除T1–T3阶段2–5次模具修改 | 占模具成本8–15% | 模具和试模阶段 |
| 2. 废品和返工成本 | 通过模拟预防气孔、欠铸、翘曲 | 占件价3–8% | 量产阶段 |
| 3. 周期时间成本 | 优化壁厚、浇口、冷却布局 | 每模次2–5% | 量产阶段 |
| 4. 二次加工成本 | 近净形设计减少CNC余量 | 占加工成本3–7% | 加工阶段 |
| 5. 质量和测试成本 | PPAP-ready设计减少验证循环 | 占质量成本2–5% | PPAP和量产 |
30%的节约是这些区域在中等复杂度铝压铸件上执行良好DFM流程时的总和。简单零件可能看到15–20%的节约;复杂薄壁EV壳体可达30–40%。
省略DFM的代价:量化对比
| 成本要素 | 有DFM支持 | 无DFM支持 | 差异 |
|---|---|---|---|
| 模具修改(T1–T3) | 0–1次迭代,$2,000–$8,000 | 3–5次迭代,$15,000–$50,000 | +$13,000–$42,000 |
| 试模废品 | T1阶段<5% | T1阶段15–30% | +10–25%材料损失 |
| 气孔相关废品(量产) | <1.5% | 4–8% | +3–6.5%持续 |
| 翘曲引起的CNC返工 | <0.5% | 3–7% | +2.5–6.5%持续 |
| PPAP提交延迟 | 准时(16周) | 延迟4–8周(20–24周) | +4–8周延迟成本 |
| 总项目成本影响 | 基线 | +25–40% | — |
这些数字来自我们自2018年以来40+个EV平台量产的项目数据库。有结构化DFM支持的项目始终以更低的件价准时交付SOP;无DFM的项目需要3–5次模具迭代,进度落后4–8周。我们在关于压铸项目隐性成本的文章中讨论了更广泛的成本影响。
DFM评审如何在模具投资前识别成本驱动因素
壁厚优化
壁厚是压铸中影响最大的设计参数。它影响填充时间、气孔风险、周期时间和材料成本。我们的DFM评审评估零件中的每个过渡:
| 壁厚问题 | 成本影响 | DFM建议 |
|---|---|---|
| 过渡比>3:1 | 接合处缩孔→4–8%废品 | 圆角过渡或加筋;将比例降至≤2:1 |
| 壁过厚(>6 mm) | 凝固时间长→周期时间+15–30% | 掏空厚截面;加筋增加刚度 |
| 壁过薄(VHPDC<1.2 mm) | 欠铸、冷隔→5–10%废品 | 增至≥1.2 mm或重定位浇口 |
| 壁厚不均 | 差异凝固→翘曲→CNC返工 | 均匀化壁厚;模具中加工艺补偿 |
拔模斜度与侧凹消除
侧凹需要侧型芯或滑块,每个侧凹增加$3,000–$15,000模具成本并增加维护。DFM评审识别可通过设计修改消除的侧凹:
- 重新设计凸台和筋使其与拔模方向对齐
- 添加拔模斜度≥1.0°(深芯≥1.5°)以消除侧抽芯
- 重新定位产生侧凹的特征到可加工的方向
- 公差侧凹——如果侧凹<0.2 mm,考虑金属安全设计配CNC让位而非滑块
分型面优化
分型面决定飞边位置、拔模方向和尺寸稳定性。分型面放置不当增加二次操作并降低尺寸重复性:
| 分型面问题 | 成本影响 | DFM解决方案 |
|---|---|---|
| 密封面上飞边 | 需CNC加工→+$0.50–$2.00/件 | 将分型面远离功能面 |
| 分型面横跨关键尺寸 | 分型错位→公差±0.10–0.20 mm | 分型面垂直于关键尺寸 |
| 非平面分型面 | 复杂模具结构→+$5,000–$20,000 | 重新设计为平面或阶梯分型面 |
浇口和溢流设计
浇口位置和尺寸决定填充模式、气孔分布和表面质量。DFM评审配模流模拟优化:
- 浇口位置确保2 mm壁渐进填充<40 ms
- 浇口面积防止喷射和早期凝固
- 溢流位置将气孔从关键面引开
- 排气设计消除背压气孔
完整的DFM零件设计清单——包括拔模斜度、圆角和壁厚——在我们的压铸零件设计指南中有详细记录。
模流模拟:成本保险
模流模拟是DFM流程中ROI最高的活动。一次模拟运行成本$1,500–$3,000,耗时2–3天。不运行模拟的成本——试错式模具迭代——为$15,000–$50,000并增加4–8周。
| 模拟输出 | 预防什么 | 预防失败的代价 |
|---|---|---|
| 填充动画 | 欠铸、冷隔 | 5–10%废品,模具修改$3,000–$8,000 |
| 气孔预测 | 密封面穿透性气孔 | 4–8%废品,现场失效风险 |
| 凝固图 | 关键特征处孤立液池 | 缩孔,检漏失败 |
| 热平衡 | 模温不均→尺寸漂移 | Cpk <1.33,持续废品3–5% |
| 翘曲预测 | 加工后变形 | CNC返工3–7%,公差不合规 |
我们的DFM工程师使用Magma和Flow-3D运行模拟——与设计模具的是同一工程师——确保模拟结果直接转化为模具设计,没有知识传递间隙。这种一体化方法是我们汽车压铸能力的核心要素。
DFM支持时间线:每项节约何时产生
| 项目阶段 | DFM活动 | 实现的节约 | 累计节约 |
|---|---|---|---|
| DFM前(RFQ前) | 设计概念评审、合金选择 | 防止错误合金选择(10–20%返工成本) | 5–10% |
| DFM评审(第1–3周) | 7点清单、模流模拟 | 消除2–4次模具迭代 | 10–18% |
| 模具设计(第3–10周) | 来自模拟的浇口/冷却布局 | 将T1废品从15%降至<5% | 15–22% |
| 试模(第10–16周) | 来自模拟的参数锁定 | 将T2–T3迭代从3次降至1次 | 20–25% |
| PPAP(第14–16周) | 模拟验证的设计 | PPAP提交准时,无重复提交 | 25–28% |
| 量产 | 优化周期时间、低废品 | 1.5–3%废品 vs. 无DFM的4–8% | 28–32% |
实例:EV逆变器壳体DFM成本节约
一家Tier-1集成商提交了EV逆变器壳体设计报价。原始设计规定:
- 壁厚:名义1.8 mm,凸台处4.5 mm
- 3个侧凹需要滑块
- 平面分型面横跨密封槽
- 原始设计无模流模拟
DFM评审发现及成本影响
| DFM发现 | 设计修改 | 成本节约 |
|---|---|---|
| 凸台处2.5:1过渡比 | 添加过渡筋;降至1.8:1 | 预防缩孔;节省$8,000模具修改 |
| 3个侧凹→2个可重设计、1个保留 | 重设计2个特征消除侧抽芯;1个保留为必要 | 节省$6,000模具成本(少2个滑块) |
| 密封槽上分型面 | 分型面移离槽3 mm | 消除CNC再面加工;节省$0.80/件 × 100,000/年 = $80,000/年 |
| 无模拟→添加模流 | 预测浇口气孔;重定位浇口+添加溢流 | 预防5%气孔废品;节省$12,500/年 |
| 周期时间:42s→优化至36s | 根据模拟重新设计冷却布局 | 14%周期时间缩减;节省$15,000/年产能 |
首年总节约: $8,000(模具)+ $6,000(模具)+ $80,000(CNC)+ $12,500(废品)+ $15,000(周期)= $121,500
原始项目成本估算: ~$400,000(模具+首年件价)
DFM成本节约: ~30.4%——与30%的声明一致。
此案例说明DFM节约不是理论上的——它们在模具成本、件价和持续生产成本中可量化。如需深入分析DFM如何预防特定缺陷类型,请参阅我们关于DFM分析如何减少压铸缺陷的文章。
为什么DFM支持必须来自铸造厂
DFM支持只有来自将建造模具、执行铸造和加工零件的组织时才有效。设计公司和第三方顾问可以识别设计问题,但他们不能:
- 保证模拟反映真实工艺能力——顾问的Moldflow模型使用通用参数;铸造厂使用实际机器设置、合金数据和工艺极限
- 承担模具设计责任——DFM工程师也必须设计或批准模具,确保模拟结果转化为模具几何
- 闭合反馈环——当T1试模揭示问题时,同一DFM工程师必须可用于诊断和纠正,而非已转到下一个项目的顾问
- 考虑铸造厂特定约束——机器吨位、压室直径、冲头速度和真空系统能力都影响DFM建议
碎片化设计-后铸方法的代价在我们的汽车压铸项目常见失效分析中有记录,其中设计-铸造脱节占项目延迟的40%。
如何评估压铸供应商的DFM能力
| 评估标准 | 该问什么 | 绿旗 | 红旗 |
|---|---|---|---|
| DFM流程文档 | "能分享你们的DFM清单吗?" | 7+点结构化清单含验收标准 | "我们逐案评审" |
| 模拟能力 | "用什么软件?" | Magma、Flow-3D或Procast配真实合金数据 | "我们靠经验"或无模拟 |
| 工程师连续性 | "谁做DFM谁设计模具?" | 同一工程师兼两职 | 分离团队或外包 |
| DFM报告交付物 | "DFM后交付什么?" | 签署报告含发现、建议、模拟结果 | 仅口头反馈 |
| DFM前介入 | "RFQ前会评审设计吗?" | 是,在概念/原型阶段 | 仅在订单下达后 |
| DFM签收门 | "无DFM批准能开模吗?" | 否——DFM签收是强制性的 | "随时可以开模" |
| 成本透明度 | "能量化DFM节约吗?" | 逐项有/无DFM成本对比 | "相信我们,能省钱" |
常见问题
问:什么是压铸中的DFM支持?
答:压铸中的DFM支持是铸造厂在模具投资前审查和优化零件3D设计的工程过程——通过模拟分析壁厚、拔模斜度、分型面、浇口和气孔风险——确保零件能以目标成本和质量进行铸造、加工和检测。
问:DFM支持在压铸项目中能节省多少?
答:结构化DFM支持通常节省总项目成本的20–35%——消除2–5次模具迭代($13,000–$42,000),将量产废品从4–8%降至<1.5%,通过优化冷却设计将周期时间缩减10–15%。
问:DFM支持应该在压铸项目的什么时候开始?
答:DFM支持应在概念或原型阶段开始——在设计冻结和RFQ发布之前。DFM前介入允许在需要昂贵设计变更前优化壁厚、拔模斜度和分型面。但RFQ后的DFM评审与无DFM相比仍能节省显著成本。
问:DFM支持会增加项目时间线吗?
答:DFM评审在项目前端增加1–3周,但节省试模迭代的4–8周。净时间线影响比无DFM短1–5周——且件价和质量结果显著更好。
问:DFM支持能预防所有压铸缺陷吗?
答:不能。DFM不能消除所有缺陷——压铸涉及固有的工艺变异性。但DFM将可预防缺陷(不良浇口气孔、不均匀壁翘曲、薄截面欠铸)减少60–80%,仅留下工艺层面的变异由SPC管理。
问:简单压铸零件需要模流模拟吗?
答:对于壁厚均匀、无关键密封面、公差宽裕的简单零件,可省略模拟。对于任何壁薄(<2.5 mm)、有密封面、有结构要求或紧公差(±0.05 mm)的零件,模拟必不可少——$1,500–$3,000的成本可预防$15,000–$50,000的模具迭代。