Resumen del proyecto
| Parámetro | Detalle |
|---|---|
| Pieza | Carcasa de inversor/conversor DC-DC para VE |
| Aleación | AlSi10Mg (Silafont-36) |
| Espesor de pared mín. | 1,2 mm (nominal 1,5 mm en áreas circundantes) |
| Peso de pieza | 2,8 kg (línea base: 3,5 kg) |
| Tamaño de pieza | 320 × 210 × 95 mm |
| Volumen anual | 180.000 unidades |
| Máquina | 1.250T VHPDC con sistema de vacío |
| Cliente | Integrador de tren motriz VE Tier-1 |
| Cronología | Inicio DFM → aprobación PPAP: 22 semanas |
El desafío: Por qué 1,2 mm de pared no es "simplemente más fino"
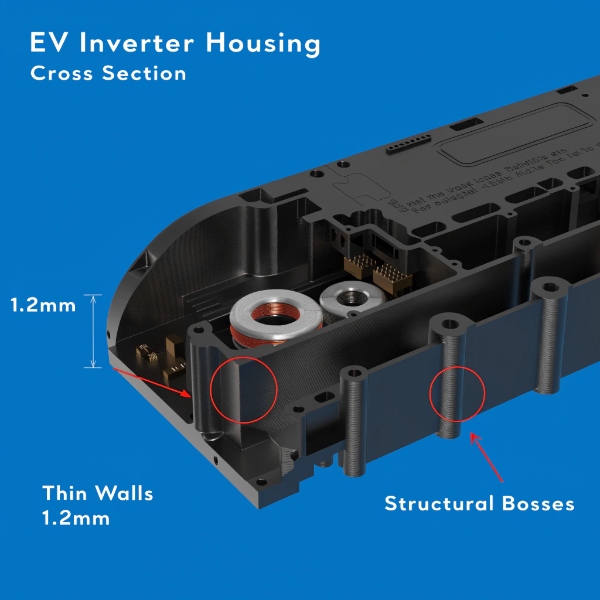
El equipo de diseño del cliente especificó una pared de 1,2 mm en la sección de la tapa superior de la carcasa del inversor para acomodar el perfil de espacio de un módulo de potencia apilado. Esto está por debajo del umbral convencional de pared fina de 1,5 mm en HPDC automotriz — una zona donde el aluminio fundido se solidifica antes de que la cavidad se llene completamente, y donde el margen entre el éxito y el fallo catastrófico se reduce drásticamente.
En HPDC de aluminio automotriz, las paredes entre 1,5–2,5 mm se consideran de rango de pared fina. Por debajo de 1,5 mm, el proyecto se vuelve extremadamente sensible a la longitud de flujo, posición de ataque, venteo, temperatura del molde y sincronización del vacío — como explicamos en nuestra guía de fundición a presión de aluminio de pared fina, donde definimos pared fina no por un solo número sino por el sistema completo de ruta de llenado, equilibrio térmico y geometría estructural.
La pared de 1,2 mm cubría aproximadamente el 35% de la superficie de la pieza, concentrada en la cara de la tapa superior donde se montaba el módulo de potencia. Las paredes restantes eran secciones estructurales de 2,0–2,5 mm. Esto creó un severo desafío de transición de fino a grueso.
Análisis de fallos: Tres iteraciones de ensayos de fundición
Iteración 1: Cierre en frío y falta de material (Ensayo de molde T1)
El primer ensayo utilizó un diseño de ataque estándar con dos entradas en el borde largo y placement de excedentes convencional. Los resultados fueron predecibles para una pared de 1,2 mm:
| Defecto | Ubicación | Causa raíz |
|---|---|---|
| Cierre en frío (costura visible) | Centro de pared de 1,2 mm | Dos frentes metálicos se encontraron a 615°C — 55°C bajo liquidus |
| Falta de material (llenado incompleto) | Esquina superior, 280 mm del ataque | Relación longitud de flujo/espesor excedió 230:1 |
| Porosidad gaseosa | Zona de superficie de sellado | Activación de vacío 0,08s tarde — aire atrapado antes de completar llenado |
| Lápiz frío de superficie | Cerca de bordes de excedentes | Temperatura del molde 145°C en zona de pared fina (objetivo: 180°C) |
La relación longitud de flujo/espesor de 230:1 fue el fallo crítico. Para AlSi10Mg a temperaturas de molde estándar (150–180°C), el máximo práctico es aproximadamente 150:1. A 230:1, la fundición había perdido demasiado calor para completar el llenado antes de la solidificación.
Iteración 2: Alabeo y fallo de fuga (Ensayo de molde T2)
La segunda iteración añadió tres ataques suplementarios más cerca de la zona de pared fina e incrementó la temperatura del molde a 200°C localmente. El llenado mejoró — los cierres en frío desaparecieron — pero dos nuevos fallos surgieron:
| Defecto | Medición | Causa raíz |
|---|---|---|
| Alabeo (planicidad de tapa) | 0,35 mm/100 mm (spec: 0,10 mm) | Gradiente térmico: pared fina se solidificó a 0,3s, tetón grueso a 2,1s — 1,8s diferencial |
| Fallo de fuga (prueba de helio) | 5×10⁻⁵ mbar·L/s (spec: 1×10⁻⁶) | Porosidad gaseosa expuesta en superficie de sellado tras mecanizado CNC |
| Marca de hundimiento | En unión nervadura-pared | Raíz de nervadura (3,5 mm) adyacente a pared de 1,2 mm creó punto caliente local |
El alabeo fue el problema más fundamental. El diferencial de solidificación de 1,8 segundos entre la pared fina y el tetón grueso creó una tensión térmica atrapada que causó que la pieza se deformara al expulsarse. Este es un modo de fallo clásico de pared fina — que detallamos en nuestro artículo sobre análisis DFM para reducir defectos de fundición a presión, donde demostramos que la gestión del gradiente térmico — no el espesor de pared solo — determina si una pieza de pared fina mantendrá la planicidad tras la expulsión.
Iteración 3: Estrechamiento de la ventana de proceso (Ensayo de molde T3)
La tercera iteración intentó resolver el alabeo añadiendo canales de enfriamiento conformes cerca de los tetones gruesos para acelerar su velocidad de solidificación. Esto redujo el gradiente térmico a 0,9s — pero la ventana de proceso se volvió tan estrecha que cualquier variación en temperatura del molde (±10°C) o temperatura del metal (±5°C) empujaba la pieza de vuelta a fallo de cierre en frío o alabeo.
El equipo de control de calidad marcó esto como una condición de producción inestable: el Cpk de planicidad fue de 1,12 — muy por debajo del requisito IATF 16949 de 1,33.
La solución: DFM integrado + ingeniería de proceso
Paso 1: Rediseño del sistema de ataque
Abandonamos el enfoque de ataque de borde completamente e implementamos un ataque en abanico de ancho completo en el borde corto de la zona de pared fina. Esto redujo la relación longitud de flujo/espesor de 230:1 a 95:1 — dentro del rango seguro para AlSi10Mg a 180°C de temperatura del molde.
| Parámetro de ataque | T1 (Fallido) | T3 (Marginal) | Diseño final |
|---|---|---|---|
| Tipo de ataque | Borde, 2 entradas | Borde, 5 entradas | Abanico, ancho completo |
| Relación longitud:espesor | 230:1 | 160:1 | 95:1 |
| Velocidad de ataque | 52 m/s | 48 m/s | 38 m/s |
| Tiempo de llenado | 0,045s | 0,038s | 0,062s |
El ataque en abanico incrementó el tiempo de llenado a 0,062s pero redujo la velocidad de ataque a 38 m/s. Esto parece contraintuitivo — llenado más lento para paredes finas — pero la observación clave fue que el ataque en abanico creó un frente de fundición unificado que alcanzó toda la zona de pared fina simultáneamente, eliminando completamente la condición de cierre en frío de dos frentes.
Paso 2: Enfriamiento conforme + rediseño de sincronización de vacío
Rediseñamos la gestión térmica del molde con canales de enfriamiento conformes (inserto impreso en 3D) que se dirigían a las zonas de tetones gruesos, reduciendo su tiempo de solidificación de 2,1s a 1,2s. La zona de pared fina se mantuvo a 185°C de temperatura del molde usando un circuito de enfriamiento separado.
Simultáneamente, rediseñamos la sincronización del vacío. El sistema original activaba el vacío al inicio del disparo y lo mantenía durante el llenado — pero la medición de vacío mostró que la presión de cavidad solo bajó a 120 mbar antes de que el llenado alcanzara la zona de pared fina. Reposicionamos las válvulas de vacío al extremo lejano de la sección de pared fina y añadimos un segundo canal de vacío. Esto redujo la presión de cavidad a 35 mbar y movió la porosidad gaseosa lejos de la superficie de sellado.
Paso 3: Estrategia de excedentes y venteo
El placement de excedentes fue rediseñado basándose en resultados de simulación Moldflow. Los excedentes originales estaban en el plano de partición — convenientes para la herramienta pero en la zona de último llenado. Movimos los excedentes a la superficie superior de la sección de pared fina, directamente al final del llenado. Esto aseguró que cualquier atrapamiento de gas fuera llevado al excedente en lugar de quedar atrapado en la zona de superficie de sellado.
Paso 4: Optimización del diseño de nervaduras
El diseño de nervadura original usaba espesor de nervadura de 3,5 mm adyacente a la pared de 1,2 mm — una relación de 2,9:1 que creaba un punto caliente local y marca de hundimiento. Rediseñamos las nervaduras a 2,0 mm de espesor con un radio de 0,5 mm en la unión nervadura-pared, manteniendo la rigidez estructural mientras se reducía el diferencial de masa térmica.
| Parámetro de diseño | Original | Optimizado | Impacto |
|---|---|---|---|
| Espesor de nervadura en pared fina | 3,5 mm | 2,0 mm | Hundimiento eliminado |
| Radio nervadura-pared | 0,3 mm | 0,5 mm | Concentración de tensión reducida |
| Ángulo de transición fino-a-grueso | 30° | 15° | Tensión de gradiente térmico reducida |
| Posición de excedente | Plano de partición | Superficie superior (fin de llenado) | Porosidad alejada de zona de sellado |
| Temp. molde en pared fina | 145°C | 185°C | Solidificación prematura evitada |
Resultados: Datos de validación de producción
Tras implementar el rediseño DFM integrado, el molde pasó el ensayo T4 en el primer intento y entró en validación de producción PPAP:
| Métrica de calidad | Especificación | Resultado T1 | Resultado final | Cpk alcanzado |
|---|---|---|---|---|
| Llenado de pared fina (visual) | 100% | 72% | 100% | — |
| Cierre en frío | Ninguno | 3 por pieza | 0 por pieza | — |
| Planicidad de tapa | 0,10 mm/100 mm | 0,35 mm | 0,06 mm | 1,78 |
| Tasa de fuga de helio | ≤1×10⁻⁶ mbar·L/s | 5×10⁻⁵ | 3×10⁻⁷ | 2,15 |
| Peso de pieza | 2,8 kg ±0,05 | 2,79 kg | 2,81 kg | 1,92 |
| Porosidad superficial (CT) | < 0,5% en sellado | 1,8% | 0,3% | — |
| Tiempo de ciclo | ≤ 90s | 95s | 82s | — |
| Tasa de chatarra | < 3% | 34% | 1,2% | — |
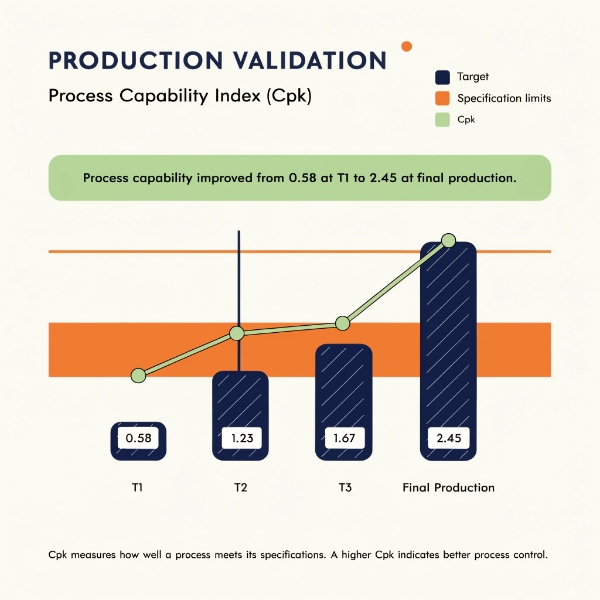
El resultado más crítico fue la prueba de fuga de helio: la zona de superficie de sellado alcanzó 3×10⁻⁷ mbar·L/s — 3,3 veces mejor que la especificación de 1×10⁻⁶, con un Cpk de 2,15. Esto se logró moviendo la porosidad gaseosa lejos de la superficie de sellado mediante el reposicionamiento de excedentes y el rediseño de canales de vacío — no cambiando la aleación o aumentando el espesor de pared.
Lecciones de ingeniería: Cinco lecciones de la pared de 1,2 mm
Lección 1: La relación longitud de flujo/espesor es la regla de diseño real
El parámetro individual más importante para la viabilidad de pared fina no es el espesor de pared en sí, sino la relación de longitud de flujo a espesor de pared. Para AlSi10Mg a temperaturas de molde estándar, el límite práctico es 150:1. A 1,2 mm de pared, esto significa que la distancia máxima de flujo de ataque a fin de llenado es 180 mm. Si la geometría de la pieza requiere una ruta de flujo más larga, la estrategia de ataque debe ser rediseñada — no el espesor de pared aumentado.
Lección 2: El alabeo es un problema de gradiente térmico, no un problema de espesor de pared
El alabeo de 0,35 mm en T2 fue causado por un diferencial de solidificación de 1,8 segundos entre la pared fina y el tetón grueso — no por la pared de 1,2 mm en sí. Reducir el tiempo de solidificación del tetón grueso mediante enfriamiento conforme resolvió el alabeo sin tocar la especificación de pared fina. Esto demuestra que el alabeo de pared fina es fundamentalmente un problema de gestión térmica del molde.
Lección 3: La sincronización del vacío y la posición de venteo determinan la calidad de sellado
El fallo de fuga en T1 no fue causado por un nivel de vacío inadecuado — fue causado por válvulas de vacío posicionadas demasiado lejos de la zona de pared fina. El gas quedó atrapado en la superficie de sellado antes de que el vacío pudiera evacuarlo. Reposicionar las válvulas a la zona de fin de llenado en la superficie de pared fina movió la porosidad gaseosa completamente lejos de la banda de sellado. La aleación nunca fue el problema; el diseño del venteo sí.
Lección 4: El placement de excedentes no es una ocurrencia tardía de herramienta
En T1, los excedentes se colocaron en el plano de partición por conveniencia de herramienta. Esto significó que el último metal en llenar — el metal más sucio, rico en gas — estaba en la zona de superficie de sellado. Mover los excedentes a la ubicación real de fin de llenado en la superficie de pared fina fue el cambio de diseño individual más impactante. Mejoró la tasa de fuga en dos órdenes de magnitud sin ningún cambio de aleación, sistema de vacío o espesor de pared.
Lección 5: El ancho de la ventana de proceso importa más que el rendimiento máximo
T3 alcanzó piezas aceptables — pero solo dentro de una ventana de temperatura de molde de ±10°C. En producción, esto es inestable. El diseño final alcanzó la misma calidad dentro de una ventana de ±25°C, haciéndolo robusto contra la variación de proceso normal que ocurre en una producción anual de 180.000 unidades. Un diseño que solo funciona en una ventana de proceso estrecha no es un diseño listo para producción.
Cronología: 22 semanas del DFM al PPAP
| Fase | Duración | Entregable clave |
|---|---|---|
| Revisión DFM + simulación Moldflow | Semanas 1-3 | Rediseño de ataque, layout de enfriamiento, plan de excedentes |
| Diseño y fabricación de molde | Semanas 4-11 | Acero H13, inserto de enfriamiento conforme, canales de vacío |
| Ensayo T1 (fallido) | Semana 12 | Cierre en frío, falta de material, porosidad gaseosa — 3 defectos |
| Ensayo T2 (fallido) | Semana 14 | Alabeo 0,35 mm, fallo de fuga |
| Ensayo T3 (marginal) | Semana 16 | Piezas aceptables pero Cpk 1,12 — inestable |
| Rediseño: abanico + excedentes + nervaduras | Semanas 17-19 | Nuevo inserto de ataque, nuevas posiciones de excedentes, modificación de nervaduras |
| Ensayo T4 (éxito) | Semana 20 | Todas las specs cumplidas, Cpk ≥ 1,67 |
| Presentación PPAP Level 3 | Semanas 21-22 | Documentación completa aprobada |
Análisis de costes
| Factor de coste | Base (2,5 mm, 3,5 kg) | Optimizado (1,2 mm, 2,8 kg) | Delta |
|---|---|---|---|
| Material por pieza | 9,10 $ | 7,28 $ | -1,82 $ (-20%) |
| Tiempo de ciclo | 90s | 82s | -8s (-9%) |
| Ahorro material anual (180k unidades) | — | — | -327.600 $ |
| Ganancia de rendimiento anual (ciclo 82s) | — | — | +16.000 unidades de capacidad |
| Coste de modificación de molde (T1-T4) | — | 28.000 $ | Único |
| Período de retorno | — | — | 1,7 meses |
La pared de 1,2 mm logró una reducción de peso del 20% y una mejora del tiempo de ciclo del 9%, generando 327.600 $ en ahorros materiales anuales únicamente. La inversión de modificación de molde de 28.000 $ se recuperó en 1,7 meses — demostrando que invertir en DFM e ingeniería de proceso por adelantado se paga rápidamente en producción de alto volumen.
Preguntas frecuentes
P: ¿Puede la fundición a presión de aluminio alcanzar 1,2 mm de espesor de pared de forma fiable?
R: Sí, pero solo con control integrado del diseño de ataque, temperatura del molde, sincronización del vacío y placement de excedentes. La relación longitud de flujo/espesor debe mantenerse por debajo de 150:1 para AlSi10Mg. A 1,2 mm de pared, esto limita la distancia máxima de flujo a 180 mm del ataque al final del llenado.
P: ¿Cuál es el espesor de pared mínimo para la fundición a presión de aluminio?
R: El mínimo general de la industria es 1,5–2,0 mm para HPDC estándar. Con VHPDC, ataque optimizado y control de temperatura del molde, 1,2 mm es alcanzable en secciones localizadas que cubren hasta el 35% de la superficie de la pieza. Por debajo de 1,0 mm se requieren procesos especiales como tixoformado o fundición por compresión.
P: ¿Por qué la pared fina causó fallos de fuga en la carcasa del inversor?
R: La fuga no fue causada directamente por la pared de 1,2 mm — fue causada por porosidad gaseosa en la superficie de sellado. El placement original de excedentes en el plano de partición significó que el metal rico en gas fue el último en llenar la zona de sellado. Mover los excedentes a la ubicación real de fin de llenado en la superficie de pared fina desplazó la porosidad lejos de la banda de sellado.
P: ¿Cómo ayuda el enfriamiento conforme en la fundición a presión de pared fina?
R: Los canales de enfriamiento conformes (fabricados mediante inserts de molde impresos en 3D) se dirigen a secciones estructurales gruesas para acelerar su velocidad de solidificación, reduciendo el diferencial de gradiente térmico entre paredes finas y tetones gruesos. En este caso, el enfriamiento conforme redujo el diferencial de solidificación de 1,8s a 0,3s, eliminando el alabeo sin cambiar el espesor de pared.
P: ¿Qué relación longitud de flujo/espesor es segura para la fundición a presión de aluminio de pared fina?
R: Para AlSi10Mg a temperaturas de molde estándar (150–180°C), el máximo práctico es 150:1. Esto significa que a 1,2 mm de pared, la distancia de flujo de ataque a fin de llenado no debería exceder 180 mm. Si la geometría requiere una ruta de flujo más larga, se deben usar ataques suplementarios o un diseño de ataque en abanico para acortar la longitud de flujo efectiva.