¿Por qué la fundición a presión de aluminio es ideal para carcasas de gestión térmica?
La fundición a presión de aluminio de alta conductividad térmica es un proceso de fabricación de carcasas de aleación de aluminio con propiedades mejoradas de disipación de calor mediante fundición a presión (HPDC) o fundición a presión al vacío (VHPDC). La conductividad térmica de las aleaciones de aluminio fundidas a presión varía desde 96 W/m·K para el ADC12 estándar hasta más de 170 W/m·K para aleaciones especiales de bajo silicio como Castasil-37 — alcanzando aproximadamente el 75% de la conductividad térmica del aluminio puro (222 W/m·K) manteniendo la resistencia mecánica y la complejidad geométrica requeridas para carcasas automotrices e industriales.
La compensación fundamental en la selección de aleaciones es el contenido de silicio: un mayor contenido de Si mejora la colabilidad y reduce la fisuración en caliente, pero cada aumento del 1% en Si reduce la conductividad térmica aproximadamente 8-12 W/m·K. Las aleaciones modernas de fundición resuelven esto mediante microaleación precisa con estroncio, manganeso y tierras raras, manteniendo la colabilidad a niveles más bajos de Si.
Aleaciones de fundición de alta conductividad térmica: Comparación técnica
No todas las aleaciones de fundición rinden igual en aplicaciones térmicas. La siguiente tabla compara las principales aleaciones utilizadas para carcasas de disipación de calor, ordenadas por conductividad térmica:
| Aleación | Contenido de Si (%) | Conductividad térmica (W/m·K) | Resistencia a tracción (MPa) | Alargamiento (%) | Colabilidad |
|---|---|---|---|---|---|
| ADC12 | 9,5-12 | 96-98 | 228 | 1,5 | Excelente |
| A380 | 7,5-9,5 | 96 | 317 | 3,5 | Excelente |
| A360 | 9-10 | 105-113 | 317 | 3,5 | Buena |
| AlSi10Mg (Silafont-36) | 9-11 | 130-150 | 240-310 | 5-12 | Buena |
| Castasil-37 | ~7 | 139-173 | 250-320 | 5-10 | Buena |
| AlSi7Mg0,6 | ~7 | 155-165 | 280-320 | 6-10 | Moderada |
Observaciones clave de esta comparación:
- ADC12 y A380 ofrecen la mejor colabilidad pero la menor conductividad térmica (~96 W/m·K). Permanecen como el estándar de la industria para carcasas donde la disipación térmica moderada es suficiente.
- A360 proporciona una mejora del 10-15% en conductividad térmica respecto al A380 con propiedades mecánicas similares, siendo la actualización preferida para aplicaciones térmicamente moderadamente exigentes.
- Silafont-36 (AlSi10Mg) alcanza 130-150 W/m·K después del tratamiento térmico T6 — una mejora del 35-55% respecto al ADC12 manteniendo geometrías fundibles. Es la aleación estándar para carcasas de gestión térmica de VE.
- Castasil-37 ofrece la mayor conductividad térmica entre las aleaciones AlSi fundibles industrialmente (hasta 173 W/m·K a temperatura de operación), pero requiere un control de proceso cuidadoso para gestionar su menor contenido de Si durante el llenado.
Aplicación 1: Carcasas de inversor y convertidor para vehículos eléctricos
Las carcasas de inversor y convertidor representan la aplicación más exigente de gestión térmica para la fundición a presión de aluminio. Los módulos de semiconductores de potencia integrados — típicamente dispositivos SiC o IGBT conmutando a 10-20 kHz — generan densidades de flujo térmico de 50-100 W/cm². La carcasa debe proporcionar simultáneamente soporte estructural, distribución de calor y apantallamiento EMI.
Nuestro proceso VHPDC produce componentes de carcasa de convertidor en AlSi10Mg (Silafont-36) que alcanzan una conductividad térmica de 145 W/m·K tras tratamiento de solución y envejecimiento artificial. Los principales desafíos de ingeniería incluyen:
- Gestión de la interfaz térmica: La placa base de la carcasa debe mantener una planicidad de 0,05 mm/100 mm sobre la superficie de montaje del módulo de potencia para asegurar un contacto uniforme de pasta térmica. Nuestra capacidad de mecanizado CNC de 5 ejes logra esto en una sola configuración, eliminando las cadenas de tolerancia de refijación.
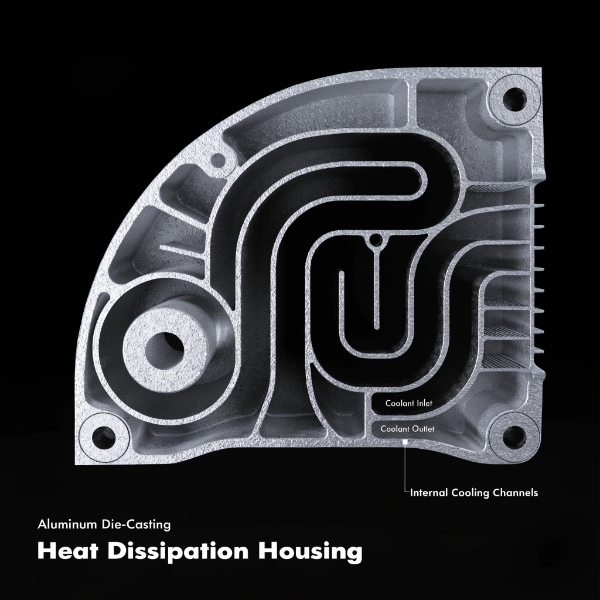
- Integración de canales de refrigeración: Las carcasas de inversor refrigeradas por agua requieren galerías de refrigerante integradas con paredes de 3-4 mm y sellado hermético. Empleamos soldadura por fricción (FSW) para sellar los canales de refrigeración fundidos tras el mecanizado — un proceso que discutimos en detalle en nuestro artículo sobre la soldadura por fricción para carcasas de unidades de control de VE.
- Cumplimiento de apantallamiento EMI: La carcasa debe cumplir los límites de emisión radiada CISPR 25 Clase 5. El aluminio fundido proporciona una eficacia de apantallamiento de 40-60 dB de 30 MHz a 1 GHz, pero la selección del tratamiento superficial es importante — la conversión cromática preserva la eficacia de apantallamiento mientras que algunos revestimientos en polvo pueden degradarla a altas frecuencias.
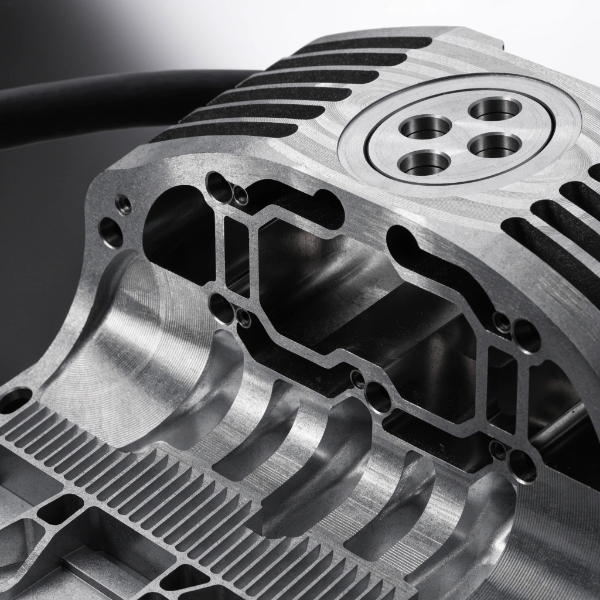
Aplicación 2: Carcasas de motor de tracción para vehículos eléctricos
Las carcasas de motores de tracción de VE enfrentan un desafío térmico único: los devanados del estator generan calor continuo de 3-8 kW durante operación nominal, con cargas transitorias máximas que superan los 15 kW durante la aceleración. La carcasa debe transferir este calor a circuitos de refrigeración por aire o por líquido manteniendo la estabilidad dimensional de los alojamientos de rodamiento con ajustes de tolerancia H6/h5.
Para aplicaciones de carcasa de motor de tracción, recomendamos generalmente AlSi10Mg o Castasil-37, seleccionado según la estrategia de refrigeración:
| Estrategia de refrigeración | Aleación recomendada | Conductividad térmica | Factor de diseño clave |
|---|---|---|---|
| Refrigerado por aire | Castasil-37 | 150-173 W/m·K | Maximizar superficie de aletas, pared de 1,5-2 mm |
| Refrigerado por agua (camisa) | AlSi10Mg (T6) | 130-150 W/m·K | Camisa de refrigerante integrada, paredes de canal de 3-4 mm |
| Refrigerado por pulverización de aceite | AlSi10Mg (T6) | 130-150 W/m·K | Galerías de aceite internas, superficies de contacto aceite-estator |
La superficie del alojamiento del estator — donde el paquete de estator se ajusta a presión — requiere especial atención. La porosidad en esta interfaz crea resistencia térmica y puede provocar sobrecalentamiento del estator. Nuestro proceso VHPDC, combinado con venteo dirigido por Moldflow que canaliza la porosidad gaseosa hacia superficies no críticas, mantiene la porosidad por debajo del 0,8% en fracción volumétrica en el alojamiento del estator. Esto es crítico para el enfoque de gestión térmica descrito en nuestra guía de gestión térmica en carcasas de aluminio de VE, donde demostramos que la porosidad de fundición — no la selección de aleación — es a menudo el factor limitante del rendimiento térmico.
Aplicación 3: Componentes de gestión térmica de paquetes de batería
Las carcasas de paquetes de batería y las placas de gestión térmica representan una aplicación creciente para la fundición de alta conductividad. Aunque las celdas de batería se gestionan con materiales dedicados de interfaz térmica, la carcasa estructural y las placas frías se benefician de la combinación de conducción térmica y absorción de energía de impacto del aluminio fundido.
Para carcasas de batería, la prioridad de diseño se desplaza de la máxima conductividad térmica a la uniformidad térmica a través del espesor. Una bandeja de batería fundida en ADC12 con 96 W/m·K de conductividad puede mantener una uniformidad de temperatura de ±2°C sobre una huella de paquete de 1.500 mm × 1.200 mm cuando se combina con una placa fría integrada — siempre que el espesor de pared fundida se controle a ±0,15 mm de tolerancia y la porosidad se gestione en la zona de interfaz de la placa fría.
El requisito de seguridad ante impactos añade otra dimensión: las carcasas de batería deben absorber 60-80 kJ de energía de impacto en ensayos de choque lateral contra poste según UN R136. Esto favorece ADC12 o A380 por su mayor relación ductilidad/resistencia, aceptando la menor conductividad térmica a cambio de rendimiento estructural — un compromiso clásico de ingeniería.
Aplicación 4: Carcasas de unidad de distribución de energía (PDU)
Las carcasas PDU en arquitecturas de VE gestionan la distribución de energía de alta tensión (sistemas de 400V o 800V) con temperaturas de barras colectoras que alcanzan 90-110°C bajo carga continua. La carcasa debe disipar este calor proporcionando simultáneamente aislamiento eléctrico, contención de arco eléctrico y protección de ingreso IP67 o IP6K9K.
El A360 fundido es la aleación preferida para carcasas PDU, ofreciendo 105-113 W/m·K de conductividad térmica — suficiente para la densidad de flujo térmico de 5-15 W/cm² típica de las zonas de contacto de barras colectoras — con excelente colabilidad para las geometrías internas complejas requeridas para el enrutamiento de barras colectoras y los compartimentos de fusibles. El diseño de la carcasa debe incorporar:
- Aletas de disipación térmica en superficies externas (típicamente 2-3 mm de ancho, 8-12 mm de alto, espaciadas a 10-15 mm)
- Pastillas de contacto térmico directo en posiciones de montaje de barras colectoras, mecanizadas a un acabado superficial Ra 1,6
- Rutas de ventilación para ecualización de presión, protegidas por membranas Goretex clasificadas IP67
Aplicación 5: Carcasas de telecomunicaciones y estaciones base 5G
Las estaciones base macro 5G generan 2-4 kW de carga térmica por sector, con carcasas de unidades de radio remota (RRU) expuestas a temperaturas ambientales de -40°C a +55°C. La transición de 4G a 5G ha incrementado la densidad de potencia en un 60-80%, convirtiendo el diseño térmico de la carcasa en un factor crítico de fiabilidad.
Para carcasas de telecomunicaciones, Castasil-37 se especifica cada vez más porque su conductividad superior a 160 W/m·K (tras recocido al estado O) permite la refrigeración pasiva de módulos de amplificador de RF de alta potencia sin aire forzado, reduciendo los costes operativos y mejorando la fiabilidad. La carcasa fundida integra típicamente:
- Matrices de aletas externas optimizadas para convección natural (altura de aleta 15-25 mm, separación 5-8 mm)
- Pastillas de interfaz de tubo de calor con planicidad de 0,05 mm/50 mm
- Ranuras de junta para sellado IP65 en la interfaz de antena
- Protección anticorrosión: conversión cromática + revestimiento en polvo, alcanzando resistencia al spray de sal de 1.000 horas según ASTM B117
Consideraciones de diseño para el rendimiento térmico en carcasas fundidas
Alcanzar la conductividad térmica teórica de la aleación en una carcasa fundida en producción requiere atención a tres factores que pueden degradar el rendimiento en un 20-40%:
Control de porosidad
La porosidad gaseosa en la fundición a presión crea bolsas de aire con 0,026 W/m·K de conductividad — 3.700 veces peor que el aluminio sólido. Incluso un 2% de fracción volumétrica de porosidad reduce la conductividad térmica efectiva en un 8-12%. El VHPDC (fundición al vacío) reduce la porosidad a menos del 0,5% en rutas térmicas críticas, recuperando el 90-95% de la conductividad teórica de la aleación.
Espesor de pared y distribución de calor
Las paredes delgadas (1-2 mm) limitan la distancia de distribución de calor, creando puntos calientes bajo fuentes de calor concentradas. Para carcasas con entradas de calor localizadas (ej. huellas de módulo de potencia), se recomienda un espesor mínimo de pared de 3-4 mm bajo la zona de la fuente de calor, con transiciones cónicas hacia paredes circundantes más delgadas para gestionar el peso.
Impacto del tratamiento superficial
Los tratamientos superficiales pueden ayudar o perjudicar el rendimiento térmico:
| Tratamiento | Impacto térmico | Recomendación |
|---|---|---|
| Conversión cromática (MIL-DTL-5541) | Neutro (±2%) | Preferido para carcasas críticas EMI |
| Revestimiento en polvo | -3 a -8% de reducción de conductividad | Aceptable solo para superficies externas |
| Anodizado (Tipo II) | -10 a -15% de reducción de conductividad | Evitar en superficies primarias de transferencia térmica |
| Ninguno (superficie mecanizada) | Valor de referencia | Óptimo para superficies de interfaz térmica |
Preguntas frecuentes
P: ¿Qué aleación de fundición a presión de aluminio tiene la mayor conductividad térmica?
R: Castasil-37 alcanza 139-173 W/m·K (dependiendo de la temperatura de operación y la condición de recocido), la mayor entre las aleaciones AlSi fundibles industrialmente. Se acerca al 75% de la conductividad térmica del aluminio puro manteniendo suficiente resistencia para carcasas estructurales.
P: ¿Se puede usar ADC12 para carcasas de disipación de calor?
R: Sí, ADC12 con 96-98 W/m·K de conductividad térmica es adecuado para carcasas con cargas térmicas moderadas (menos de 20 W/cm² de densidad de flujo), como carcasas de ECU y bandeas de batería. Para aplicaciones de mayor densidad de flujo como carcasas de inversor o motor de VE, se recomienda actualizar a AlSi10Mg o Castasil-37.
P: ¿Cómo afecta la porosidad de fundición a la conductividad térmica?
R: La porosidad gaseosa reduce la conductividad térmica efectiva proporcionalmente — un 2% de fracción volumétrica de porosidad puede degradar la conductividad en un 8-12%. El VHPDC (fundición al vacío) mitiga esto reduciendo la porosidad a menos del 0,5% en rutas térmicas críticas.
P: ¿Cuál es la diferencia entre A360 y A380 para aplicaciones térmicas?
R: A360 ofrece 105-113 W/m·K de conductividad térmica frente a 96 W/m·K de A380 — una mejora del 10-15%. Ambas tienen propiedades mecánicas similares (317 MPa de resistencia a tracción), pero A360 tiene una colabilidad ligeramente inferior debido a su mayor contenido de silicio y menor contenido de hierro, requiriendo un control de proceso más riguroso.
P: ¿Debería elegir fundición a presión o mecanizado CNC para carcasas térmicas?
R: La fundición a presión se prefiere para volúmenes de producción superiores a 5.000 unidades anuales, ofreciendo integración de geometrías complejas (canales de refrigeración, aletas, tetones de montaje) a menor coste por unidad. El mecanizado CNC desde billete puede preferirse para prototipado o volúmenes muy bajos, ofreciendo aproximadamente 5-10% más de conductividad térmica debido a cero porosidad, pero a un coste 3-5 veces superior.