压铸公差的真实情况:铸态 vs 加工态
任何关于"压铸紧公差"的讨论都必须从一个诚实的区分开始:铸造工艺提供什么 vs 机加工提供什么。 压铸是近净成形工艺,不是精密工艺。压铸的价值在于一次性大规模生产复杂几何形状——而不是保持±0.01 mm。那是CNC的活。
这个区分很重要,因为我们经常收到Tier 1设计团队发来的图纸,在铸态表面上标注±0.05 mm公差,并注明"按图纸压铸"。这个要求没有工艺现实依据。正确的方法是识别功能关键(CTF)特征,通过机加工将它们收紧,让铸造工艺在非关键几何上保持其自然公差。
标准怎么说
两套标准框架规范压铸铸态公差:
| 标准 | 适用范围 | 压铸典型等级 | 25 mm (±) | 100 mm (±) | 300 mm (±) |
|---|---|---|---|---|---|
| ISO 8062-1 | 通用铸件 | CT4–CT6 | CT4: ±0.11; CT6: ±0.22 | CT4: ±0.22; CT6: ±0.44 | CT4: ±0.41; CT6: ±0.82 |
| NADCA Pub. 402 | 压铸专用 | 标准级 | ±0.13 | ±0.28 | ±0.78 |
NADCA Publication 402是北美Tier 1/2项目更相关的标准,而ISO 8062用于欧洲项目(大众、宝马、戴姆勒)。两者说的是同一件事:100 mm尺寸的铸态线性公差为±0.22至±0.44 mm——比你的CNC能保持的公差大一到两个数量级。
铸态与加工态之间的差距
| 特征类型 | 铸态公差(NADCA标准) | CNC加工公差(EMP Tech) | 差距倍数 |
|---|---|---|---|
| 线性尺寸(100 mm) | ±0.28 mm | ±0.02 mm | 14× |
| 平面度(贴合面,200 mm) | ±0.40 mm | 0.02 mm | 20× |
| 孔径(Ø50 mm) | ±0.25 mm | H7 (+0.025/0 mm) | 10× |
| 位置(孔到孔,150 mm) | ±0.35 mm | ±0.03 mm | 12× |
| 表面粗糙度(贴合面) | Ra 3.2–6.3 µm(铸态) | Ra 0.8 µm | — |
信息很明确:如果某个特征需要紧公差,就得加工。铸造的职责是足够接近最终尺寸,使加工余量可控。
控制铸态公差的四个变量
1. 收缩及其波动
ADC12和A380在凝固和冷却过程中线性收缩约0.5–0.7%。模具按此收缩系数(典型1.005–1.007)放大。但收缩不是常数——它随以下因素变化:
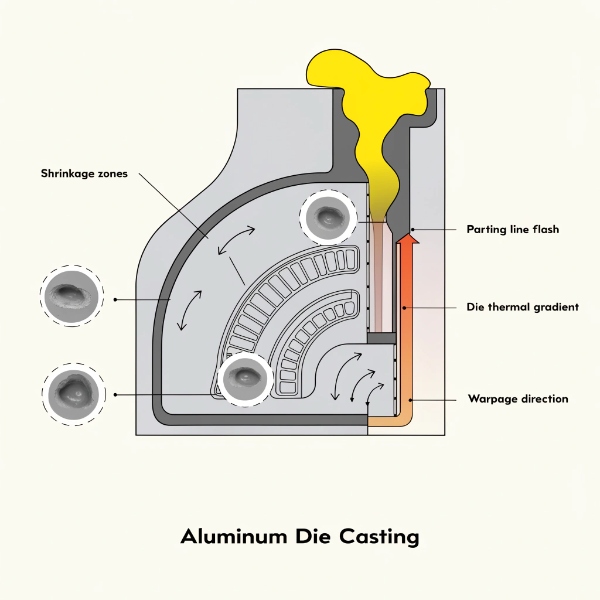
- 壁厚: 较厚截面冷却较慢、收缩更大,导致零件各处差异收缩
- 模温: 模具在180°C与260°C下运行产生可测量的不同收缩——在整个模温窗口内约±0.03–0.05%波动
- 凝固压力: 增压压力影响凝固期间金属补缩方式,进而影响最终密度和收缩
对于200 mm尺寸,名义收缩系数0.6%,实际收缩±0.05%的波动意味着±0.1 mm的尺寸散布——这还没算模具磨损、热波动或测量不确定度。
我们怎么做: Moldflow热仿真预测整个零件几何上的收缩波动。模具随后按区域"收缩补偿"——不是用单一全局系数。关键区域(轴承孔、需加工的贴合面)额外留加工余量(0.8–1.5 mm),使收缩波动落在余量范围内。
2. 模具热平衡
模具不是等温体。每个周期内,型腔表面温度在注射和顶出之间波动50–80°C。模具内的温度梯度导致:
- 模具钢的差异热膨胀(H13热膨胀约11 µm/m·°C;500 mm模具上50°C梯度 = 两半模具间0.275 mm尺寸偏移)
- 型芯和滑块的局部变形
- 多腔模具中型腔间的铸造收缩波动
| 模具热管理方法 | 温度均匀性 | 对公差散布的影响 |
|---|---|---|
| 标准冷却水道(钻孔) | 模具上±20–30°C | 高散布(基准) |
| 分区热油加热 + 水冷 | ±10–15°C | 散布降低(约30%) |
| 随形冷却(3D打印镶件) | ±5–8°C | 极低散布(约50%降低) |
| 无热控制 | ±40–50°C | 无法满足紧公差 |
在EMP Tech,EV电机壳体和逆变器壳体项目的模具标配分区热控制。随形冷却镶件部署在高型腔数或热关键模具上,仅当投资回报率能覆盖模具成本时使用。
3. 分型线、飞边与错模
分型线是压铸中公差损失最大的单一来源。三个机制:
- 飞边: 增压阶段熔融金属从分型线溢出。即使薄飞边(0.1–0.3 mm)也会增加材料,使零件在线附近变形。
- 错模: 两半模具在运行中因模具间隙、拉杆伸长和导柱磨损而相对位移。NADCA允许标准件±0.13 mm错模量;我们在关键面上目标±0.05 mm。
- 模具变形: 在40–100 MPa注射压力下,模具模块向外弯曲。1000 mm模具在800T锁模力下可测量到变形——这种"呼吸"直接影响型腔尺寸。
我们执行的DFM规则: 永远不要将关键尺寸特征放在分型线上或跨分型线。如果轴承孔必须跨分型线,就加工它。任何模具调优都无法弥补分型线飞边对公差关键表面的影响。
4. 变形与残余应力
压铸件从外向内凝固。薄截面先凝固;厚截面后凝固并拉扯已凝固的薄截面。结果是变形——零件在顶出后冷却至室温过程中扭曲。
| 壁厚比(最厚:最薄) | 变形风险 | 典型变形量(200 mm件) |
|---|---|---|
| <2:1 | 低 | <0.2 mm |
| 2:1–4:1 | 中 | 0.2–0.5 mm |
| 4:1–6:1 | 高 | 0.5–1.0 mm |
| >6:1 | 严重 | >1.0 mm,需重新设计 |
变形通过DFM(均匀壁厚、过渡圆角、平衡热路径的加强筋)和工艺控制(控制模温、优化周期时间、对复杂几何件有时采用夹具冷却)来管理。
模具工程:公差的起点
压铸件的尺寸稳定性永远不可能超过生产它的模具。模具是基础,模具设计阶段做出的三个工程决策锁定了公差下限:
模具钢与热处理
H13热作模具钢是铝压铸模具的行业标准。但并非所有H13都一样:
- 标准H13(~44–48 HRC): 足够50,000–100,000模次,之后可测量的磨损开始影响尺寸
- 优质H13,优化钒含量(48–50 HRC): 将磨损寿命延长至150,000–200,000模次,更长时间保持尺寸稳定
- 表面处理(氮化、PVD涂层): 减少热疲劳裂纹和铝的磨粒磨损
模具磨损在整个工具寿命内直接降低公差。一个在5,000模次时保持±0.15 mm的型腔尺寸,到80,000模次时可能漂移到±0.25 mm——如果磨损未被监控和补偿。因此我们通过三坐标按抽样计划在整个模具寿命期内跟踪尺寸漂移,并在漂移超过公差带50%之前翻修(堆焊 + 重新EDM或重新加工)。
型腔表面加工精度
型腔通过高速铣削和/或电火花加工。这道工序的精度决定了铸态公差的上限:
| 型腔加工方法 | 表面粗糙度 | 尺寸精度 | 典型用途 |
|---|---|---|---|
| 高速铣削(5轴) | Ra 0.4–0.8 µm | ±0.01–0.02 mm | 关键型腔面、型芯 |
| 电火花(成型机) | Ra 0.8–1.6 µm | ±0.02–0.03 mm | 深腔、复杂加强筋 |
| 线切割 | Ra 0.8–1.2 µm | ±0.01 mm | 型芯镶件、精密开孔 |
型腔以比零件公差紧5–10倍的公差加工。±0.15 mm的零件公差要求±0.015–0.03 mm的型腔公差,因为模具必须吸收收缩波动、热膨胀和磨损,而不消耗全部零件公差。
多腔模具匹配
对于多腔模具(2、4、6、8腔),型腔间差异是关键问题。每个型腔单独加工,进料口几何、冷却水道布局和型腔表面状况的细微差异造成型腔间尺寸波动。
我们通过以下方式管理:
- 完全相同的型腔加工: 所有型腔在同一台5轴CNC上同一批次加工
- 型腔专用Moldflow验证: 每个型腔独立仿真,识别热差异
- 型腔级三坐标抽样: SPC独立跟踪每个型腔;某个型腔漂移时,只识别和翻修该型腔
- 单腔标识: 每个铸件标记型腔ID(刻字或点阵),使尺寸数据可追溯到源型腔
工艺控制:VHPDC与射料曲线稳定性
VHPDC在尺寸一致性中的作用
真空高压压铸(VHPDC)主要以降低气孔著称,但它也改善尺寸一致性。 常规HPDC随机裹气——裹气量和位置每模不同,意味着有效金属压力和填充密度每模不同。这直接转化为尺寸散布。
VHPDC消除了这种波动:
| 指标 | 常规HPDC | VHPDC |
|---|---|---|
| 模间尺寸散布(100 mm尺寸) | ±0.20–0.30 mm | ±0.10–0.15 mm |
| 气孔驱动的密度波动 | 3–5%体积 | <1–1.5%体积 |
| Cp(100 mm尺寸,0.5 mm公差) | 0.8–1.0 | 1.3–1.6 |
Cp 1.33(IATF 16949对量产的最低要求)在工装到位的VHPDC产线上对大多数线性尺寸在铸态下可实现。没有VHPDC,铸态达到Cp 1.33需要更宽的公差带或100%分拣。
射料曲线控制
射料曲线——慢射速度、快射速度、切换点、增压压力——直接影响尺寸。关键敏感点:
- 慢射速度: 太快 → 提前湍流和裹气;太慢 → 提前凝固和冷隔。两者都导致尺寸散布。
- 切换点(慢→快): 切换太早,模具湍流填充;太晚,金属在增压前开始凝固。正确切换点与型腔填充比例挂钩,典型20–40%。
- 增压压力: 更高压力(60–100 MPa)减少收缩并改善尺寸重复性,但需要足够锁模力防止模具变形。
在EMP Tech,全部13台压铸岛配备闭环射料控制,实时监控速度、压力和位置。偏离验证射料曲线自动触发铸件拒收——我们不依赖事后检验来发现工艺漂移。
模温稳定性
模温通过嵌入模具的热电偶监控,根据模具复杂程度在4–12个位置布点。温度数据在每个周期内反馈到热控系统(热油加热 + 水冷)。
| 模温参数 | 目标 | 对尺寸散布的影响 |
|---|---|---|
| 型腔表面温度 | 200–260°C(取决于合金) | 稳定温度 = 稳定收缩 |
| 周期间波动 | <±5°C | 降低模间散布 |
| 型腔间波动 | <±10°C | 降低多腔散布 |
| 开班入口温度 | 稳态的10°C以内 | 消除"升温漂移" |
加工策略:从铸件到最终公差
单装夹5轴CNC
对压铸件最有效的公差策略是在一次装夹中于4/5轴CNC上加工所有关键特征。 原因如下:
每次松开重新夹持零件,都会失去基准对齐。典型的3+2加工策略(加工一面、翻面、加工另一面)累积:
- 基准偏移:每次重夹±0.02–0.05 mm
- 角度误差:每次重夹±0.05–0.1°
- 准备时间:每次装夹5–15分钟
单装夹5轴加工时,所有关键特征(轴承孔、贴合面、螺栓孔阵、密封垫槽)从同一个夹持基准加工。特征之间的位置关系由机床保证,不由夹具保证。
| 加工策略 | 装夹次数 | 位置公差(孔到孔,150 mm) | 平面度(贴合面,200 mm) | 准备时间 |
|---|---|---|---|---|
| 3轴,多次装夹 | 3–4 | ±0.10–0.15 mm | 0.05–0.08 mm | 45–60 min |
| 3+2分度(4轴) | 2 | ±0.05–0.08 mm | 0.03–0.05 mm | 20–30 min |
| 全5轴,单装夹 | 1 | ±0.02–0.03 mm | 0.01–0.02 mm | 5–10 min |
EMP Tech运营150+台4/5轴CNC中心,EV壳体所有CTF特征的标准是单装夹5轴加工。这不是奢侈——这是稳定保持Tier 1图纸所标位置公差的唯一方法。
基准策略:铸造基准 vs 加工基准
基准参考系的选择决定零件能否成功加工。我们强制执行两条原则:
- 在铸态特征上定位,从加工基准开始加工。 铸件在CNC夹具中使用稳健的铸态表面定位(典型3-2-1定位方案在非关键面上)。第一道加工工序在零件上创建精密基准。后续工序在加工基准上定位。
- 永远不要用分型线面作为基准。 分型线飞边和错模制造不可靠基准。始终使用加工面或几何可控的型芯特征。
在线测量
对于大批量项目,我们在CNC机床上部署在线测头。测头在零件松开前测量关键特征,提供:
- 实时尺寸反馈到机床控制器用于刀具磨损补偿
- 100%检验每个零件的CTF尺寸(vs抽样)
- 统计过程控制数据关联到机床、刀具和铸件批次
| 测量方法 | 覆盖率 | 响应时间 | 典型应用 |
|---|---|---|---|
| 在线测头(CNC上) | 100% CTF特征 | 实时(秒级) | 大批量、紧公差 |
| 离线三坐标(蔡司) | 抽样(如1/20) | 5–15 min/件 | 初始PPAP、工程变更 |
| 在线SPC通止规(硬规) | 100%关键尺寸 | 秒级 | 大批量、单一尺寸 |
测量与SPC
三坐标策略
蔡司三坐标测量机(CMM)为压铸件提供尺寸真相。但CMM策略与拥有机器同样重要:
- 抽样计划: CMM测量耗时(每件5–30 min,取决于特征数量)。量产中根据过程能力抽样1/20至1/50。PPAP时在最少30件样品上测量100%关键尺寸。
- 测量不确定度预算: 100 mm尺寸的CMM测量不确定度典型为±0.003–0.005 mm——远低于公差带。但测量策略(测尖方向、测针长度、温度补偿)必须受控才能实现。
- 控温测量: 零件在CMM测量前必须稳定到20°C。30°C的压铸件比20°C时大约0.022 mm/100 mm(热膨胀系数:22 µm/m·°C)。
能力目标
| 公差类型 | Cp目标 | Cpk目标 | IATF 16949要求 |
|---|---|---|---|
| 铸态线性尺寸(NADCA标准) | ≥1.33 | ≥1.33 | PPAP时Ppk ≥1.67 |
| 加工CTF尺寸 | ≥2.0 | ≥1.67 | PPAP时Ppk ≥1.67 |
| 位置(GD&T) | ≥1.67 | ≥1.33 | PPAP时Ppk ≥1.67 |
量具R&R(MSA)
任何尺寸数据被接受为有效之前,测量系统必须通过R&R(重复性和再现性)测试:
- 可接受: R&R <公差带的10%
- 有条件可接受: 10–30%(需理由说明,用于非关键尺寸)
- 不可接受: >30%(测量系统必须改进)
对于±0.15 mm公差(0.30 mm总带),R&R必须 <0.030 mm(30 µm)。这要求维护良好的CMM、校准测针、控温环境和训练有素的操作员。
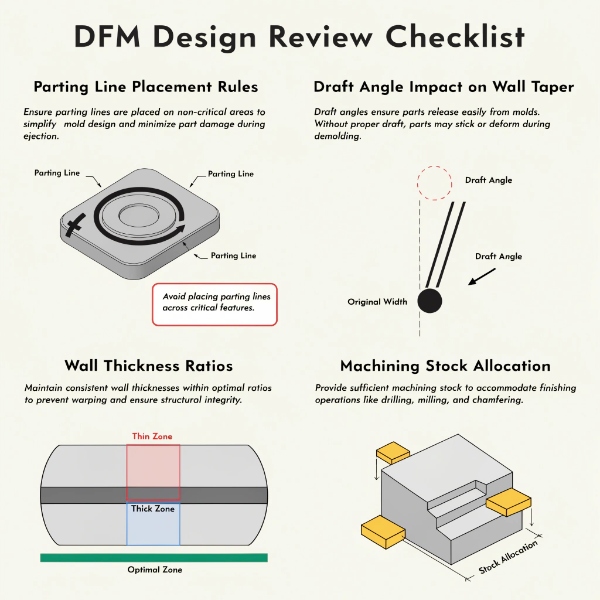
DFM考量:为公差而设计
最有效的公差策略不是过程控制——而是设计。以下DFM规则在评审阶段应用,可在问题到达铸造车间前预防。
分型线布局
| 规则 | 理由 |
|---|---|
| 关键尺寸不跨分型线 | 飞边和错模降低±0.05–0.15 mm |
| 分型线在非功能面上 | 消除贴合面飞边清理 |
| 如孔必须跨线,加加工余量 | 铸后加工到最终公差 |
拔模角
拔模是顶出所必需的——铸态表面典型每侧1–2°。拔模直接影响在带拔模的壁上保持紧公差的能力:
- 50 mm深壁上1°拔模产生每侧0.87 mm锥度
- 0.5°拔模(在无纹理表面和良好顶针设计下可达)将此降至0.44 mm
- 如果带拔模的壁是功能面,必须加工去除锥度
| 拔模角 | 壁深(mm) | 每侧锥度(mm) | 对公差的影响 |
|---|---|---|---|
| 2°(标准) | 50 | 1.75 | 不可用作功能面 |
| 1°(典型) | 50 | 0.87 | 如为功能面需加工 |
| 0.5°(优化) | 50 | 0.44 | 非贴合特征边界值 |
| 0°(不可能) | — | — | 零件无法顶出 |
壁厚均匀性
对公差影响最大的DFM规则:保持壁厚均匀。 差异凝固是变形的根本原因,而变形比任何其他机制都更快地消耗公差。
- 目标壁厚比(最厚:最薄)≤ 2:1
- 截面间过渡圆角 ≥ 1.0×薄壁厚
- 用加强筋而非加厚截面来增加刚度
- 尽可能掏空厚截面
真实公差数据:我们实际达到的水平
本表展示EMP Tech量产项目(EV电机壳体、逆变器壳体、变速箱壳体)在稳态生产下的实际数据:
| 特征 | 名义尺寸 | 铸态公差(实际) | 加工公差(实际) | 工艺 |
|---|---|---|---|---|
| 总长度(电机壳体) | 280 mm | ±0.40 mm(Cp 1.35) | ±0.03 mm(Cp 2.8) | VHPDC + 5轴CNC |
| 轴承孔径(Ø80) | 80 mm | ±0.25 mm(Cp 1.2) | H7 (+0.030/0)(Cp 2.1) | 镗孔,单装夹 |
| 轴承孔位置(2孔,间距180 mm) | 180 mm | ±0.35 mm | ±0.03 mm(Cp 1.9) | 5轴,单装夹 |
| 贴合面平面度 | 220 mm | 0.35 mm | 0.02 mm(Cp 2.5) | 面铣 |
| 螺栓孔阵位置(8孔) | Ø150分布圆 | ±0.30 mm | ±0.05 mm(Cp 1.8) | 钻孔,单装夹 |
| 密封垫槽宽 | 6 mm | — | +0.03/0 mm(Cp 2.2) | 铣槽 |
| 表面粗糙度(贴合面) | — | Ra 3.2–6.3 µm | Ra 0.8 µm | 面铣 |
注:Cp值在验证模具和工装的稳态生产下计算。初始PPAP的Ppk值通常低10–15%,因模具磨合效应。
成本与周期影响
| 公差策略 | 增加成本(%零件成本) | 工装周期 | 测量成本 | 典型应用 |
|---|---|---|---|---|
| 仅铸态(NADCA标准) | 0% | 标准 | 低(抽样) | 非功能支架、盖板 |
| 铸态 + 选择性CNC | +15–25% | 标准 +2–3周 | 中 | 带贴合面的结构支架 |
| CTF特征全CNC | +30–45% | 标准 +3–4周 | 高(100%测头) | EV电机/逆变器壳体 |
| 随形冷却 + 全CNC | +50–65% | +8–12周工装 | 高 | 超大批量、极限公差 |
大多数Tier 1 EV壳体项目的务实方案:VHPDC铸造 + CTF特征单装夹5轴CNC + 在线测头。 这在关键尺寸上实现Cp ≥2.0,满足IATF 16949 PPAP Ppk ≥1.67,且不需要随形冷却——除非年产量超过200,000件或零件几何热极端。
EMP Tech公差相关能力
| 能力 | 对公差的贡献 |
|---|---|
| 真空高压压铸(13台岛,350T–3050T) | 相比标准HPDC降低模间散布约50% |
| Moldflow收缩仿真 | 模具设计中逐区域收缩补偿 |
| 分区模具热控制 | 型腔均匀性±10–15°C,降低散布 |
| 5轴CNC(150+台,单装夹) | CTF特征位置公差±0.02–0.03 mm |
| 在线测头 | 100% CTF检验,实时刀具磨损补偿 |
| 蔡司三坐标 | 20°C下测量不确定度±0.003–0.005 mm |
| IATF 16949:2016 + VDA 6.3 A级 | Cp/Cpk目标的工艺纪律 |
| PPAP Level 3 | 量产启动时完整能力文件 |
| 型腔级SPC跟踪 | 单独型腔标识和漂移监控 |
核心结论
- 压铸是近净成形工艺,不是精密工艺。 铸态公差在100 mm尺寸上为±0.2–0.4 mm——比加工公差大一到两个数量级。相应设计:仅在CTF特征上标注紧公差,并加工这些特征。
- 四个变量控制铸态公差:收缩、模具热平衡、分型线和变形。 全部处理——任何一个失控都会消耗整个公差带。
- VHPDC将尺寸散布降低约50%,使大多数线性尺寸在铸态下达到Cp 1.33成为可能。
- 单装夹5轴CNC是最有效的紧公差策略。 消除重夹误差,孔到孔位置公差保持在±0.02–0.03 mm。
- DFM比过程控制更便宜。 均匀壁厚、分型线布局和拔模管理在零增加单位成本下预防公差问题——这是每个公差关键项目评审中的第一场对话。