En 2023 analizamos automatizar el rociado en una célula de 800 toneladas que llevaba seis años funcionando con dos operarios. El proveedor del robot presentó un retorno de la inversión de once meses. Nosotros calculamos 2,9 años con los mismos datos de ciclo. La diferencia no estaba en el robot, estaba en el supuesto de disponibilidad: su cálculo usaba el tiempo planificado como si estuviera siempre disponible, el nuestro aplicaba el 71 % real sobre ese mismo tiempo planificado.
Esa escena se repite cada vez que alguien propone automatizar una fundición. El robot casi siempre funciona; la cuenta casi nunca.
Qué se automatiza bien
Hay cuatro tareas que se automatizan con resultados predecibles y pocas sorpresas.
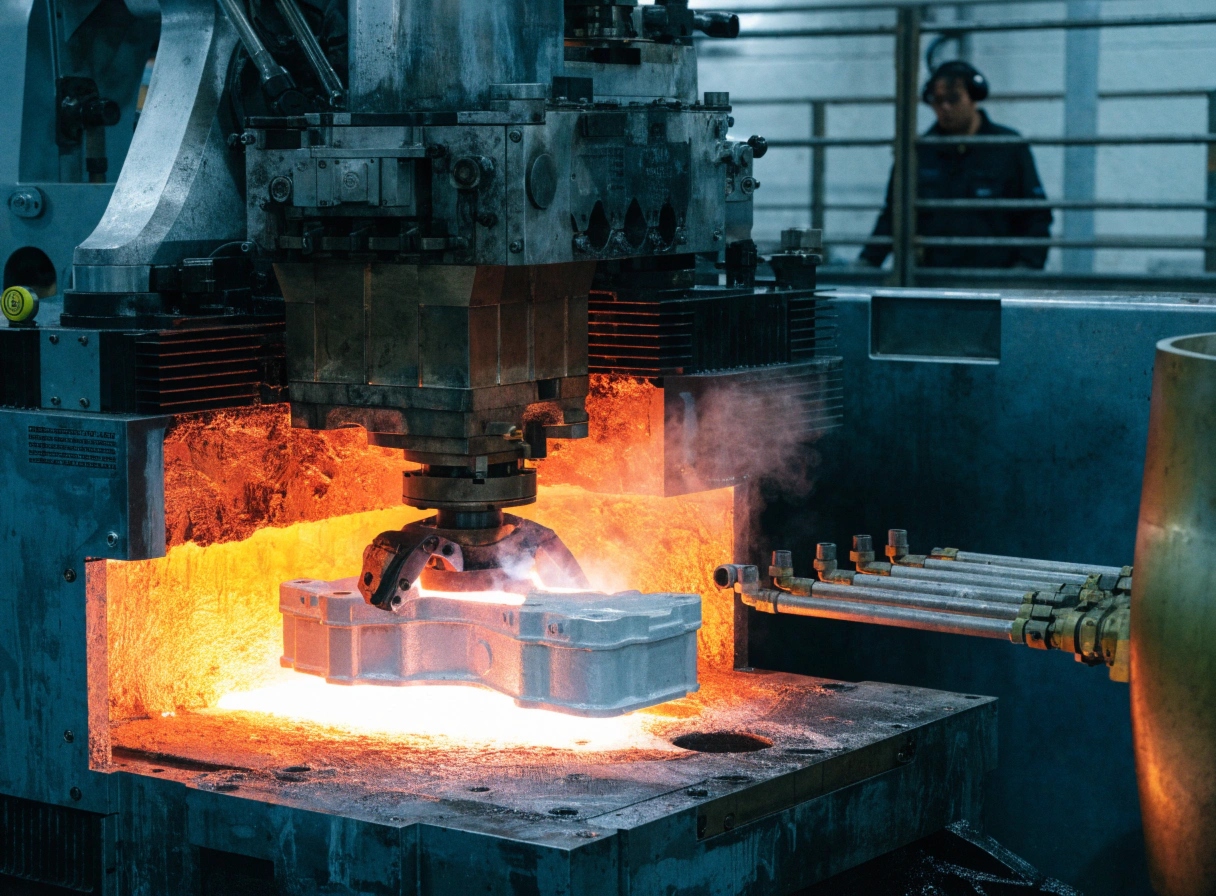
Extracción de la pieza. El robot extractor es la automatización más antigua y la que menos discute nadie. Retira la pieza del molde, la coloca en la cinta o en la plantilla de enfriamiento y libera al operario para la inspección. Ahorro típico: 2–3 s por ciclo y una reducción real de piezas dañadas por manipulación.
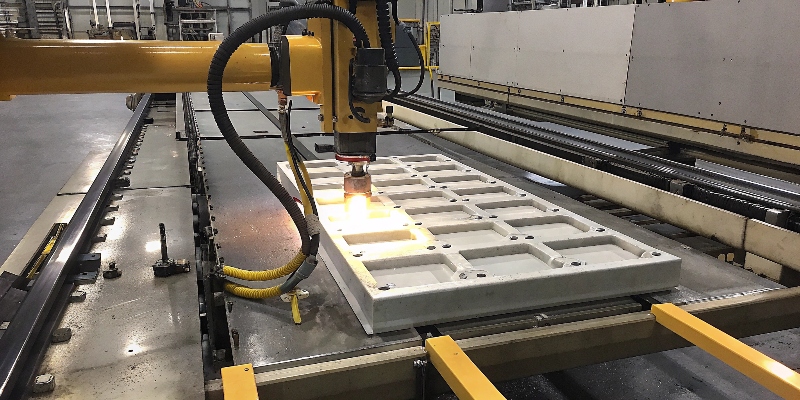
Rociado del desmoldante. Más delicado, porque la cantidad y la distribución del rociado afectan la temperatura del molde y, con ella, la porosidad. Un robot rocía siempre igual; un operario rocía distinto a las 6 de la mañana que a las 14. Automatizarlo mejora la repetibilidad más que el ciclo, y eso es lo que hay que vender internamente.
Desbarbado de la línea de partición. Bien resuelto cuando la pieza se puede fijar sin ambigüedad. Mal resuelto cuando la rebaba varía de milímetro a milímetro entre cavidades.
Cambio de molde. La automatización más rentable y la menos llamativa: carro motorizado, anclajes hidráulicos y cambio de circuito de refrigeración con conectores rápidos. Pasa un cambio de 40 minutos a 12 sin comprar un solo robot.
| Tarea | Ahorro por ciclo | Inversión típica | Cuándo conviene |
|---|---|---|---|
| Robot de extracción | 2,5–3,5 s | 35 000–60 000 € | Más de 150 000 ciclos al año |
| Robot de rociado | 2,5–4 s | 60 000–90 000 € | Cuando la repetibilidad térmica ya es un problema de calidad |
| Robot de desbarbado | 20–50 s de mano de obra | 45 000–80 000 € | Series grandes con geometría estable |
| Cambio rápido de molde | 20–30 min por cambio | 15 000–40 000 € | Más de 8 cambios al mes |
Qué se automatiza mal
La inspección visual de defectos es la primera de la lista. Un cold shut mide décimas de milímetro, aparece en zonas donde la luz cambia y requiere comparación con una pieza patrón firmada. Los sistemas de visión actuales detectan bien la falta de material y la deformación geométrica; la rebaba fina y el cold shut siguen necesitando ojo humano o un ensayo destructivo.
El ajuste de parámetros durante la producción también resiste. Un operario experimentado mueve la presión de intensificación cuando ve una pieza con rebaba distinta, y esa decisión no está en ningún plan de control. Automatizarla exige un modelo de proceso que la mayoría de las fundiciones no tiene.
Y la retirada de piezas atascadas: es la tarea que más tiempo perdido consume y la que peor se automatiza, porque cada atascamiento es distinto.
El error de contar solo el ciclo
Un cálculo honesto del retorno tiene cuatro entradas, y casi todos los estudios comerciales omiten dos.
Horas productivas reales, no calendario. La célula no produce 8 760 horas al año: trabaja a dos turnos, unos 4 200 horas planificadas, y de ellas el 71 % son horas realmente productivas. Todo cálculo que arranque de 8 760 horas está sumando noches vacías.
Tiempo ahorrado por ciclo. Restar el tiempo de la tarea automatizada, no el tiempo total del ciclo. Un robot que hace en 8 s lo que el operario hacía en 11 s ahorra 3 s, no 11.
Coste hora de la célula, no del operario. El coste relevante incluye máquina, energía, molde y supervisión. Un ahorro de 300 horas al año sobre una célula de 85 €/h son 25 500 €; sobre el salario del operario serían 6 000 €.
Coste de mantenimiento del robot. Entre 3 % y 5 % de la inversión al año, más la formación y el utillaje de fijación.
Con esas cuatro entradas, el caso del rociado daba 2,9 años y no once meses. Sigue siendo una decisión defendible, porque la repetibilidad térmica eliminaba un problema de calidad que costaba unas 40 piezas al mes; pero la decisión se toma por calidad y por estabilidad de proceso, no por ciclo. El cálculo del coste real de una pieza está en los costes ocultos en proyectos de fundición a presión, y el marco general de inversión en el coste del molde y su amortización. Los datos sectoriales de productividad que usamos para contrastar los supuestos provienen de la asociación española de fundidores (AFE) y de los reportajes técnicos de Interempresas MetalMecánica.
Criterios de decisión
| Criterio | Umbral práctico | Qué hacer si no se cumple |
|---|---|---|
| Ciclos anuales | > 150 000 | No automatizar extracción; mejorar cambio de molde |
| Variabilidad entre cavidades | < 0,3 mm en la zona a mecanizar | Robot de desbarbado inviable; usar desbarbado manual selectivo |
| Cambios de molde al mes | > 8 | Priorizar cambio rápido antes que cualquier robot |
| Problema de calidad repetitivo | Más de 20 piezas/mes por causa térmica | El rociado robotizado se justifica por calidad, no por ciclo |
Qué haría primero con 60 000 €
Cambio rápido de molde y robot de extracción, en ese orden, y con esas dos partidas solo entran las opciones del rango bajo: 15 000 € de cambio rápido y 35 000 € de robot dejan margen; si se sube a la gama alta de ambas, la factura pasa de 90 000 € y la prioridad cambia a «primero el cambio rápido, la extracción al año siguiente». El cambio rápido libera capacidad sin tocar el ciclo y sin depender de la geometría de la pieza; la extracción elimina la variabilidad de manipulación y reduce daños. El rociado robotizado vendría después, cuando el proceso ya esté estable y el problema sea térmico.
Lo que no haría es comprar automatización para un producto que todavía cambia de diseño cada seis meses. Un robot programado para una geometría que desaparece en el siguiente rediseño es una inversión convertida en chatarra: la célula queda parada mientras se reprograma, y el utillaje de fijación hay que rehacerlo entero. En nuestra planta medimos ese coste como horas de parada por rediseño, y en 2024 fueron 34 horas por célula y año, sin contar la formación. Por eso los proyectos que fracasan casi nunca fallan en la tecnología: fallan porque el producto no estaba estabilizado. Ese patrón está descrito en por qué fracasan la mayoría de los proyectos de moldeo a presión.
Preguntas frecuentes
¿Se puede automatizar la inspección de defectos con visión artificial?
Parcialmente. La falta de material, la deformación y las rebabas gruesas se detectan bien. El cold shut fino y la porosidad superficial requieren comparación con patrón o ensayo. La visión artificial sustituye la inspección dimensional, no el criterio del ingeniero de calidad.
¿Cuánto tiempo se tarda en amortizar un robot de extracción?
Entre 18 y 36 meses en una célula de más de 150 000 ciclos anuales con un ahorro de 3 s por ciclo. Si el cálculo da menos de un año, conviene revisar qué supuesto de disponibilidad se está usando.
¿Es mejor automatizar por ciclo o por calidad?
Por calidad, casi siempre. La repetibilidad del rociado y de la extracción elimina variabilidad que después aparece como porosidad o como deformación. El ciclo es la consecuencia, no el objetivo.
¿La automatización reduce personal?
Reduce el número de personas por célula, no el número de personas en la planta. En nuestro caso, la célula pasó de dos operarios a uno y medio: el segundo se reasignó a inspección y desbarbado de precisión, tareas que antes se hacían a destajo.