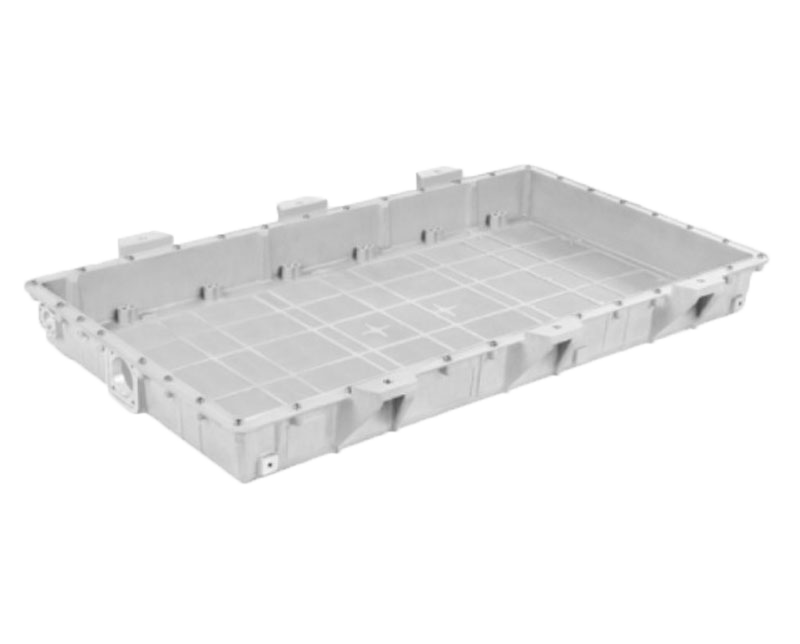
一套两腔电机壳体模,H13,回火到 45 HRC,做到八万模次,型腔浇口对面出现龟裂。换料,用 1.2343 ESR,同样结构,回火到 48 HRC,加一道气体氮化,做到十五万模次才需要第一次焊补。模具钢的差价是每公斤 9 元,整模多花不到 6000 元。
这类事在压铸厂里并不少见:客户指定了钢种,照做了,到八万模次照样见到同样的裂纹。所以这篇不谈钢号大全,只谈我们实际用过、量过、赔过钱的三种钢。
H13、1.2343、1.2344 差在哪
三种钢的含铬量都在 5% 左右,含钼 1.2%–1.5%,含钒 0.9%–1.0%。成分表看上去几乎一样,差别在三处:硫磷含量、钼钒配比、以及冶炼方式。
H13 是美标,1.2343 和 1.2344 是德标。市场上能买到的 H13 从电渣重熔到普通电炉都有,硫含量可以差三倍。硫高,切削性好,热裂纹敏感性也高。1.2343 的钼和钒都略低,抗热裂更好;1.2344 的钼更高,高温强度更好,但韧性略差,适合做芯子而不适合做整腔。
| 钢种 | 常用硬度 | 适合做什么 | 我们的实际寿命 |
|---|---|---|---|
| H13(普通电炉) | 44–46 HRC | 小批量、试模、结构件 | 6–9 万模次,浇口附近先裂 |
| H13(ESR 电渣重熔) | 46–48 HRC | 中等批量汽车件 | 10–13 万模次 |
| 1.2343 ESR | 47–49 HRC | 薄壁、高节拍、浇口冲刷重的件 | 13–16 万模次 |
| 1.2344 ESR | 47–49 HRC | 型芯、镶件、局部高温区 | 10–14 万模次,但抗软化最好 |
这张表的前提是热处理做对。我们见过 1.2343 只做到七万模次,原因不是钢,是回火温度低了 30 ℃。
热处理:三条曲线决定寿命
淬火:1020–1050 ℃,真空炉或盐浴,保温按最大截面每 25 mm 一小时。出炉后油冷或高压气淬,不要水冷,H13 类钢水冷必裂。
回火:至少两次,推荐三次,550–600 ℃,每次保温两小时,回火后空冷到室温再做下一次。三次回火的意义在于把残余奥氏体转完,转不完的部分在服役中继续转变,尺寸会动,硬度会掉。
避开 500 ℃:这是这类钢的回火脆性区。如果工艺要求在这个温度回火,保温后必须快冷,不能随炉冷。
这不是经验之谈。国内对热作模具热疲劳寿命的评估与预测方法已有系统综述(《中国机械工程》),讨论的是寿命如何评估与预测,而不是靠一个硬度值下结论。车间里说的“同钢不同命”,根源就在这里。
氮化不是万能,但不氮化基本不行
气体氮化 510–530 ℃,保温 8–12 小时,白亮层控制在 8–12 μm,总渗层 0.10–0.15 mm。白亮层太厚会脆,脱模时崩边;太薄起不到抵抗铝液冲刷的作用。
氮化前必须把型腔抛光到 Ra 0.4 以下。氮化会把表面缺陷原样放大,一个 0.05 mm 的刀痕在氮化后就是一条裂纹源。我们在氮化前固定做一次 200 倍显微镜检查,不合格就重抛。
局部氮化是更省的做法:只对浇口对面、分流锥、冲头这几个位置做,其余保护起来。一套两腔模的局部氮化费用在 1800–2500 元,整腔氮化要 4000 元以上,而寿命差别只有 10% 左右。
失效模式与对策
| 失效表现 | 最常见原因 | 我们怎么处理 |
|---|---|---|
| 浇口对面网状龟裂 | 热疲劳,模温波动大于 80 ℃ | 加局部冷却,降低浇口温度 20–30 ℃,钢种升到 1.2343 |
| 型芯头部软化、塌陷 | 回火温度不足或长期超温 | 换 1.2344,模温控制在 220 ℃以下 |
| 镶件边缘崩角 | 氮化白亮层过厚或倒角不足 | 白亮层降到 8 μm,边缘 R0.3 以上 |
| 型腔整体开裂 | 淬火应力未消除,或水冷 | 三次回火,禁止水冷,开裂件只能换 |
| 粘铝、拉伤 | 表面粗糙或脱模斜度不足 | 抛光加氮化,斜度不小于 1.5° |
焊补与维护:决定能不能做到十五万
龟裂深度小于 1.5 mm 时可以焊补。用同材质焊丝,预热 350–400 ℃,焊后立即回火 550 ℃ 保温两小时。我们试过冷焊,前三次都裂了,第四次没裂但三个月后又开。
每两万模次做一次去应力回火,温度比原回火温度低 20 ℃,保温四小时。这个动作在很多人眼里是浪费,因为看不出即时效果。我们的经验是:做去应力回火的模具通常多活 2–4 万模次。
抛光方向也要注意。型腔侧壁顺着脱模方向抛,不要横向抛,横向纹路会成为铝粘着的起点。
这笔账怎么算
一套两腔模的钢材成本约 2.4 万元,占模具总价的 18%–22%。从 H13 换到 1.2343 ESR,多花 5000–6000 元。如果寿命从 8 万模次提到 14 万模次,按每模次分摊,模具成本从 1.5 元降到 0.9 元。一套模多做 6 万模次,按每件 60 元的加工费算,是 720 万元的产出。
反过来,如果项目总量只有 3 万件,用 1.2343 就是浪费。这种项目我们会直接建议 H13 加局部氮化,把省下的钱放在备件上。选钢不是越贵越好,是跟批量匹配。
常见问题
H13 和 1.2343 可以互换吗?
结构和热处理不变的情况下可以互换,但硬度要跟着调。1.2343 建议做到 47–49 HRC,H13 做到 44–46 HRC。直接把 1.2343 按 H13 的硬度做,韧性优势用不上;把 H13 按 1.2343 的硬度做,开裂风险明显上升。
氮化层多厚合适?
总渗层 0.10–0.15 mm,白亮层 8–12 μm。超过 0.2 mm 的渗层在热循环下容易剥落,剥落后的坑比原来的磨损更麻烦。压铸模不需要渗碳,渗碳层在铝液冲刷下会成片掉。
模具钢一定要用电渣重熔(ESR)吗?
做汽车件、批量超过 10 万模次,建议用。ESR 主要降低硫和夹杂物,各向异性小,厚截面性能均匀。小批量试模用普通电炉钢完全够,省下的钱够做两次氮化。
模具裂了能不能只换那一块镶件?
能,前提是设计时做了镶件分割。这也是我们建议客户在 DFM 阶段就把高应力区单独做镶件的理由:一块镶件的成本是整腔的十分之一,更换周期是两周而不是两个月。相关的尺寸控制可以看铝压铸如何实现紧公差与常规尺寸公差两篇,模具费用怎么摊进单件成本可以看压铸项目中的隐性成本。