我们有一副两腔电机壳体模,H13,45 HRC,做到八万模次时型腔口部开始出现细密龟裂。保养记录很完整:每班点检、每周清模、每次下模都抛光。问题不在有没有保养,而在于保养的节奏和这副模真正的失效机理对不上——它死于热疲劳,我们却一直在做表面清洁。
这类错配在现场很常见。模具不是靠勤快保住的,是靠在对的节点做对的动作保住的。做早了浪费停机时间,做晚了裂纹已经进到基体,再抛光也只是把裂纹抹平。
保养要按失效机理分层
我习惯把保养分四层:每班点检、周保养、两万模次的去应力回火、以及失效后的大修。这四层的目的是不同的,混在一起就会变成”每次下模都大修一遍”,既贵又没用。
| 层级 | 周期 | 做什么 | 判定标准 | 谁做 |
|---|---|---|---|---|
| 日常点检 | 每班 | 冷却水流量与温度、分型面残料、顶杆动作、型腔油污 | 单路水温差 > 8 ℃ 或流量低于额定 80 % 即停机 | 操作工 |
| 周保养 | 每周或 5 000 模次 | 清型腔、检查浇口冲蚀、复位弹簧、滑块润滑 | 浇口圆角磨损量 > 1 mm 需修 | 模具工 |
| 去应力回火 | 每 2 万模次 | 550–580 ℃ 保温 2 h,随炉冷至 300 ℃ 以下 | 按模次,不看外观 | 外协热处理 |
| 大修 | 失效信号出现时 | 型腔补焊、镶块更换、分型面研磨 | 见下一节三条硬指标 | 模具车间 |
第二行和第三行是大多数人省掉的。省掉的代价不是当天出事,而是六万模次之后裂纹密度突然翻倍——那时已经没法靠回火救,只能焊补或者换镶块。
什么时候必须大修:三条硬指标
不靠感觉,靠三个数。
一、龟裂开始连成网状。单条热裂纹深度在 0.2 mm 以内可以抛光处理;当三条以上裂纹在一平方厘米内交叉,抛光就只是在削平面,下一次热循环还会从底部往上涨。这时必须下模做补焊或换镶块。
二、分型面局部塌陷超过 0.15 mm。用平尺加塞尺量,塌陷区会持续漏料,飞边越修越大,最后连毛边都压不住。塌陷是塑性变形,不是磨损,抛光是无效的。
三、顶杆孔单边磨损超过 0.1 mm。超过这个值,顶杆会偏载,顶出力不均,薄壁件顶凸的比例会明显上升。这时换顶杆已经没用,要修孔并换加大顶杆。
这三条之外,还有一个间接信号:同一副模,铸件的尺寸开始系统性单向漂移,而工艺参数没动。那时先查模温与冷却,再查模具本身的变形,别急着调压射。判定”漂移”要有基准:合同里写的公差等级如果只是”按图”,就没有比较基准;国内项目通常引用 GB/T 15114 的压铸件技术条件,尺寸公差等级则看 GB/T 6414,把这两个号写进图纸,模具能用到什么程度才有可比的余地。
五种失效模式,五种处置
| 失效模式 | 典型现象 | 临时处置 | 根治手段 |
|---|---|---|---|
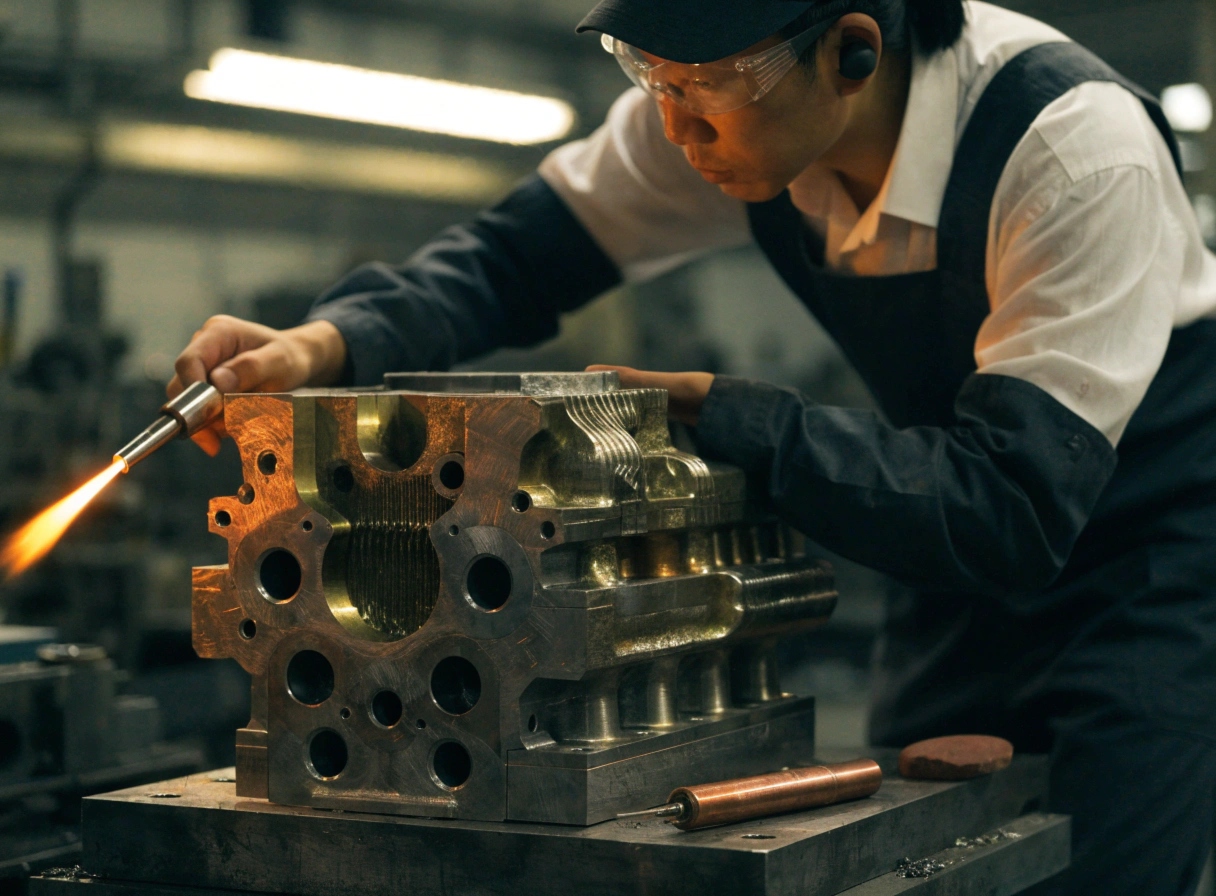
| 热疲劳龟裂 | 型腔口部、浇口对面细密裂纹 | 抛光去毛刺,控制模温 | 去应力回火节奏缩短到 1.5 万模次;必要时改 1.2343 ESR |
| 粘模(焊合) | 铝粘在型腔局部,脱模困难 | 局部抛光、加大脱模斜度 | 氮化或 PVD 涂层;检查脱模剂浓度 |
| 冲蚀 | 浇口正对位置出现凹坑 | 补焊后重新抛光 | 改浇口方向;降低内浇口速度 |
| 塌角 | 分型面、镶块边缘圆化 | 研磨恢复平面 | 更换镶块;提高基体硬度到 48–50 HRC |
| 顶杆孔磨损 | 顶杆晃动,出现顶杆印与顶凸 | 换加大顶杆 | 修孔镶套;检查顶出力平衡 |
前两种占我们车间模具失效的七成以上,处置思路完全不同:龟裂怕的是热循环累积,粘模怕的是局部温度过高和脱模剂不足。把两者都当成”抛光一下”,结果就是越抛越坏。
氮化不是保养,是延寿
很多厂把氮化写进定期保养表,每两万模次做一次。这是错的。氮化层的作用是提高表面抗粘模与抗冲蚀能力,但它同时会让表面变脆,在热疲劳主导的模具上反而加快龟裂扩展。
我的做法是:新模在投产前做一次气体氮化,白亮层控制在 8–12 μm,总渗层 0.10–0.15 mm;之后只在粘模成为主要问题时局部补氮,不做全腔周期性氮化。局部氮化的成本大约 1 800–2 500 元,全腔要 4 000 以上,效果还未必好。
选材这一层如果一开始就选对了,保养能省一半力气。不同钢种在同样模次下的表现差别是量化的,不是感觉——这部分我们单独写过,见压铸模具钢怎么选。
停机保养的三个坑
一、下模不涂防锈。压铸模在停机后表面残留脱模剂与铝屑,湿度一上来就从分型面开始锈。尤其是南方梅雨季,停两周不涂防锈油,回来要重新抛光一遍。
二、冷却水路不吹干。水路里的残水会在停机期间滋生生物膜,下次开机流量下降 20 %–30 %,模温上不来,操作工只会加大水量,问题被掩盖。停模必须用压缩空气吹干并封堵。
三、型芯不拆检。细长型芯在停机期间受自重和残余应力影响会缓慢变形,尤其是水平放置的时候。超过一个月的停模,型芯应当拆下立放。
保养纪录该怎么写
记录的目的不是应付审核,是让下一副模少走弯路。我要求每条记录至少有三个字段:模次、做了什么、当时的量化判据。写”抛光型腔”没有意义;写”80000 模次,型腔口部裂纹密度约 4 条/cm²,抛光 0.1 mm,模温 195 ℃”才有意义——下次同类模具到了 6 万模次,你就知道要提前回火。
至于尺寸漂移和模具变形的关系,本质上还是热与应力的平衡问题,和成型件本身的公差控制是同一套逻辑,可以对照铝压铸如何实现紧公差那篇里的实测数据。模具的热状态直接决定气孔与缩松的位置,这条链路我们在真空压铸降低气孔率里用 X 光数据拆开过。
常见问题
模具每两万模次去应力回火,会不会影响交期?
一次回火加上拆装大约两天。相比八万模次后整体换镶块的两到三周,这两天是省下来的。关键是把回火排进生产计划,而不是等裂纹出现了再停机。
补焊过的模具还能用多久?
看补焊工艺。预热 350–400 ℃、焊后 550 ℃ 回火、焊材与基体匹配,通常还能再用 3–5 万模次;冷焊或者焊材不匹配,往往一万模次内原位再裂。补焊不是修复,是一次小型重做。
怎么判断是龟裂还是冲蚀?
看位置和形状。龟裂出现在温度循环最剧烈的地方,呈细密网状,边缘锐利;冲蚀出现在金属液直接冲击的位置,呈凹坑,边缘圆滑。两者处置相反:龟裂怕继续热冲击,冲蚀怕继续高速冲刷。
新模第一次保养应该在第几模次?
不是模次,是首件合格之后立刻做一次全面检查:分型面贴合、顶杆高度、水路流量、滑块行程。首件阶段发现的问题,改起来几乎不花钱;量产三个月后发现,就是停机加改模。