为什么铝压铸壳体需要EMI屏蔽工程
电动汽车功率电子已经改变了EMC格局。采用碳化硅MOSFET的现代牵引逆变器在20 kHz–100 kHz下开关,dV/dt超过50 V/ns。陡峭的边沿产生从低kHz到数百MHz的宽频噪声。FCC Part 15 Class B设定了辐射发射限值;汽车行业在此基础上叠加CISPR 25,标准明显更严——Class 5限值在部分频段仅为18–30 dBµV/m(1米距离)。
铝压铸壳体需要同时承担两项功能:热管理(热量扩散与散热)和电磁 containment(法拉第笼功能)。好消息是:铝合金是导电的。坏消息是:压铸壳体从来不是一个无缝金属盒。它有分型线、顶针痕、型芯印、连接器加工开口和密封垫接缝——每一处不连续都是一个缝隙天线。
所以真正的工程问题不是"铝能不能屏蔽EMI"——能,在一定程度内。问题是:如何设计和加工压铸壳体,关闭每一条泄漏路径,将屏蔽效能(SE)推到超出你的EMC测试所需的裕量?
固有屏蔽:压铸铝本身已经具备的能力
常用压铸合金的导电性
ADC12(JIS标准中对应A383)和A380是结构件和电子件压铸的主力合金。与纯铝相比,它们的导电率不算出色,但足以实现有效屏蔽。
| 参数 | ADC12 / A383 | A380 | AlSi10Mg(结构件) | 纯铝(参考) |
|---|---|---|---|---|
| 导电率(% IACS) | ~23–25 | ~25–27 | ~30–33 | ~62 |
| 导热率(W/m·K) | ~96 | ~100 | ~150 | ~237 |
| 密度(g/cm³) | 2.74 | 2.71 | 2.68 | 2.70 |
| 抗拉强度(MPa,铸态) | ~320 | ~320 | ~240(T6) | 低 |
在23–27% IACS下,100 MHz处的趋肤深度约为:
δ = √(2ρ / ωμ) ≈ 13–14 µm(ADC12,100 MHz)
到1 GHz,趋肤深度降至约4 µm。实际意义是:即使1 mm的壁厚也远超吸收损耗所需的厚度。壁厚不是问题所在。接缝和开口才是。
屏蔽效能:吸收 + 反射
总SE(dB)= 反射损耗(R)+ 吸收损耗(A)+ 多次反射修正(B)
对于2 mm ADC12壁,100 MHz下:
- 反射损耗:~50 dB(高,因为Z_铝 ≪ Z_自由空间)
- 吸收损耗:~40+ dB(壁厚 ≫ 趋肤深度)
- 理论SE:远超90 dB
实际中,我们在一个接缝管理良好的壳体上测量到40–60 dB。理论与现实之间30多dB的差距完全在于接缝、开口和表面处理不连续处。这正是本文聚焦的地方。
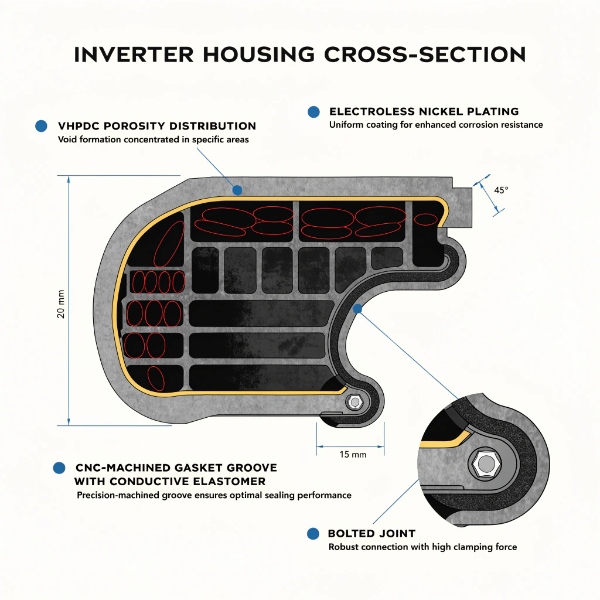
气孔问题:为什么真空高压压铸是EMI屏蔽的基础
这里大多数EMI屏蔽文章不再说真话:压铸件中的气孔直接降低屏蔽和电镀质量。
常规高压压铸(HPDC)在熔体中裹入空气。结果是弥散气孔——分布在截面中的微孔洞。对EMC的三个后果:
- 电流路径被打断: 气孔破坏了连续的导电路径。沿壳体内壁流动的高频电流遇到空洞,增加了接缝处的转移阻抗。
- 镀层起泡: 在施加化学镀镍或镀铜以增强屏蔽时,电镀液渗入开放气孔。在后续热循环中,困住的镀液释气 → 起泡 → 屏蔽断裂。
- 加工面气孔: CNC加工的贴合面(密封垫贴合处)可能暴露次表面气孔,产生导电密封垫无法完全桥接的泄漏路径。
真空高压压铸(VHPDC)如何解决
真空高压压铸在注射前抽空型腔。在EMP Tech,全部13台压铸岛(350T至3050T)均标配VHPDC。可量化的结果:
| 指标 | 常规HPDC | VHPDC(EMP Tech标准) |
|---|---|---|
| 型腔气体含量 | 高(裹入空气) | <5%残余气体 |
| 典型气孔率(X光,体积%) | 3–5% | <1–1.5% |
| 电镀起泡废品率(化学镀镍) | 5–12% | <1% |
| X光探伤废品(关键区域) | 2–4% | <0.5% |
这很关键,因为大多数Tier 1 EMC工程师在压铸壳体上指定"导电涂层或电镀"——而电镀质量完全由基体完整性决定。5%气孔率的铸件无论电镀线多好都会起泡。
Moldflow引导的气孔管理
即使使用VHPDC,一定的残余气孔仍是工业现实。我们利用Moldflow仿真来预测并引导气孔至非关键区域:
- 气孔被引导至非加工、非贴合表面
- 需加工密封垫槽区域被标记为关键——Moldflow优化浇口和溢流槽设计以保持这些区域致密
- X光探伤随后针对性地检查关键区域(密封垫贴合面、电镀区域),而非随机抽样
这就是我们所说的"通过工程手段管理风险,而非承诺零气孔"的意思。任何一家在3050T结构件上承诺零气孔的压铸商,都没有对你说实话。
提升屏蔽的表面处理方案
裸铝压铸件根据接缝设计提供40–60 dB SE。对于许多EV应用(逆变器、电机控制器壳体),目标是相关频段内60–80 dB。这个差距通过表面处理加密封垫工程来弥合。
| 处理方式 | SE增益(dB,典型) | 导电性 | 耐腐蚀性 | 成本指数 | 起泡风险 |
|---|---|---|---|---|---|
| 裸态(铸态 + CNC) | 基准(40–60) | 23–27% IACS | 差(氧化) | 1.0 | — |
| 铬酸盐转化(Alodine) | 0至–3 | 降低(非导电) | 好 | 1.2 | 低 |
| 化学镀镍(EN) | +10–20 | 中 | 优 | 2.5 | 中(取决于气孔率) |
| 镍/铜复合镀 | +20–35 | 高 | 好 | 3.0 | 中 |
| 锌火焰喷涂 | +15–25 | 高 | 中 | 2.0 | 低 |
| 导电银颜料涂料 | +20–40 | 高 | 中 | 3.5 | 低 |
| 导电镍颜料涂料 | +10–25 | 中 | 中 | 2.0 | 低 |
EV逆变器壳体的实际选型逻辑
对于我们产量最大的EMI敏感产品(牵引逆变器壳体),验证通过的组合方案是:
- VHPDC基体(关键区域气孔率<1.5%)
- 密封垫槽贴合面定向CNC表面预处理(Ra ≤ 1.6 µm,平面度0.05 mm)
- 关键内表面化学镀镍(10–15 µm)
- CNC加工槽内安装导电弹性体密封垫(连续路径,无断点)
- 压缩限位柱控制密封垫压缩量(15–25%压缩)
这套方案在我们的CISPR 25组件级验证中稳定实现30 MHz至1 GHz频段65–80 dB SE。它不是最便宜的选项,也不是最激进的——它是跨生产批次稳定通过、不依赖特种材料或单一来源密封垫配方的方案。
设计要素:密封垫槽、接缝连续性、开孔控制
密封垫槽——壳体上最关键的EMI特征
导电弹性体密封垫的好坏取决于它的槽。我们在每次DFM评审中强制执行的工程要求:
- 槽宽: 按15–25%密封垫压缩量设计。过压缩导致冷流和永久变形;欠压缩留下泄漏路径。
- 贴合面平面度: CNC加工至密封垫贴合面平面度0.05 mm。铸态表面在此处不可接受——铸态表面公差(典型±0.2 mm)会造成压缩不均和局部间隙。
- 压缩限位: 压铸一体或加工的限位凸台,防止上螺栓时过压缩。没有它们,密封垫挤出并在长跨度中部失去接触压力。
- 圆角半径: 密封垫槽在转角处必须有足够大的圆角半径。尖锐内角导致密封垫堆积和间隙——而在压铸中,尖角是应力集中源,促进缩孔和裂纹缺陷。
- 螺栓间距: 最大螺栓节距由密封垫挠度和面板刚度决定。对于典型的2 mm压铸壁 + 15 mm密封垫:螺栓间距 ≤ 40–50 mm。
开孔与接缝管理
每个开口都是一条缝隙天线。长度为L的缝隙截止频率约为:
fc = c / (2L)
对于30 mm间隙(最大尺寸):fc ≈ 5 GHz。在截止频率以下,缝隙的SE衰减约为:
SE_缝隙 ≈ 20 log(λ / 2L)
我们在DFM评审中应用的实用规则:
- 最大开孔尺寸:保持在所关注最高频率的 ≤ λ/20
- 1 GHz时:λ/20 = 15 mm——所有间隙控制在15 mm以下,或采用截止波导几何结构
- 连接器穿墙孔:使用EMI滤波连接器或在连接器周边连续导电密封垫
- 通风孔:蜂窝波导阵列(每个孔在所关注频率下低于截止频率)
螺栓连接与接缝导电性
螺栓连接产生接触电阻。在高频下,射频电流通过贴合面之间的接触界面流动,而非通过螺栓本身。接触电阻取决于:
- 表面粗糙度:CNC加工贴合面Ra ≤ 1.6 µm
- 接触压力:目标 ≥ 1 MPa以实现连续低阻抗接缝
- 表面处理:裸铝在数小时内氧化——氧化层不导电,必须通过电镀或密封垫桥接
这就是为什么我们从不在压铸件上依靠裸金属对金属接触作为EMI路径。导电密封垫或电镀层承载射频电流;螺栓提供压缩力。
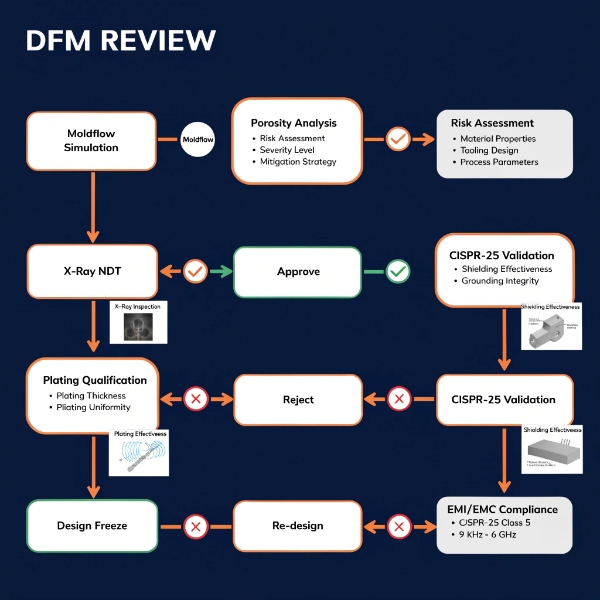
测试与验证:屏蔽效能
标准与方法
| 方法 | 标准 | 频率范围 | 测量对象 | 典型目标 |
|---|---|---|---|---|
| 屏蔽室 | IEEE Std 299 | 9 kHz – 18 GHz | 组装壳体全局SE | 60–80 dB |
| 转移阻抗 | IEC 62153-4 | DC – 1 GHz | 接缝和缝隙质量 | <10 mΩ |
| 同轴传输线 | ASTM D4935 | 30 MHz – 1.5 GHz | 材料/电镀SE | 处理方式对比 |
| 混响室 | IEC 61000-4-21 | 80 MHz – 18 GHz | 真实发射 | CISPR 25限值 |
| 组件级辐射 | CISPR 25 | 150 kHz – 1 GHz | 系统合规性 | Class 4 / 5 |
我们的分阶段验证流程
对于每个新的EMI关键壳体项目,我们执行四阶段验证:
- 材料/电镀SE: 从同一炉次铸件切取ASTM D4935试样,与量产零件同时电镀。这将处理效果与接缝设计隔离。
- 接缝转移阻抗: 对螺栓接缝样品(电镀 + 装密封垫)执行IEC 62153-4。通过判据:1 GHz下 <10 mΩ。
- 组装壳体SE: 在我们的屏蔽室内执行IEEE 299——完整壳体装配密封垫、紧固件和连接器。
- CISPR 25组件级: 最终裁判。安装客户电子件,运行代表性占空比,1 m距离测量发射。
一次真实的DFM评审——为德国Tier 1供应的逆变器壳体
在最近一个项目中,客户的EMC团队在壳体数据表上指定"最低85 dB SE,30 MHz–1 GHz"。第一版样件在230 MHz测得58 dB——与目标差27 dB。
根因:连接器开孔穿过分型线,产生了一个45 mm不受控间隙,密封垫无法桥接。解决方案不是增加电镀——而是一项DFM变更:将连接器移离分型线15 mm,并在整个周边增加CNC加工密封垫贴合面。第二版样件:78 dB。剩余7 dB通过将密封垫从镍石墨升级为银铝填充材料弥合。
教训:压铸壳体上大约85%的屏蔽不足是接缝和开孔设计问题,不是材料或电镀问题。 任何表面处理都无法弥补45 mm不受控间隙。
成本与工艺权衡
| 方案 | 增加成本(%零件成本) | 达成SE(dB,30 MHz–1 GHz) | 工艺风险 | 验证周期 |
|---|---|---|---|---|
| 裸态 + CNC接缝,无密封垫 | 0% | 40–50 | 高(氧化、间隙波动) | 标准 |
| 裸态 + 导电密封垫 | +8–12% | 55–65 | 中(贴合面公差) | +1周 |
| 化学镀镍 + 密封垫 | +18–25% | 65–75 | 中(起泡QC) | +2周 |
| 镍/铜镀 + 银密封垫 | +30–40% | 75–85 | 低(控制良好) | +3–4周 |
| 导电涂料(银)+ 密封垫 | +25–35% | 70–80 | 中(涂层附着力QC) | +2周 |
大多数Tier 1最终选择的务实方案:化学镀镍 + 镍石墨密封垫——EMI屏蔽的80/20法则。它满足CISPR 25 Class 4对大多数逆变器和电机控制器应用的要求,工艺风险可控,不需要单一来源的特殊材料。
我们优先推进VHPDC基体质量,因为这是你能买到的最便宜的dB。将基体气孔率从3%改善到<1.5%,可将电镀SE提升5–8 dB,电镀废品率降低90%——所有这些在零增加单位成本的情况下实现。这是我们在任何EMI壳体DFM评审中的第一场对话。
EMP Tech EMI相关能力一览
| 能力 | 对EMI的贡献 |
|---|---|
| 真空高压压铸(13台岛,350T–3050T) | 气孔率<1.5% → 可靠电镀基体 → 更高SE,更低废品 |
| Moldflow气孔管理 | 将空洞引导远离密封垫贴合面和电镀区域 |
| 4/5轴CNC(150+台,单装夹) | 密封垫槽平面度0.05 mm,Ra ≤ 1.6 µm |
| 蔡司三坐标 | 按图纸验证密封垫贴合面尺寸 |
| X光探伤(定向) | 检查关键区域:密封垫贴合面、电镀区域 |
| 在线氦气/气密检漏 | 验证接缝完整性——气体泄漏路径 = EMI泄漏路径 |
| IATF 16949:2016 + VDA 6.3 A级 | 工艺纪律保障批次间稳定的EMI表现 |
| PPAP Level 3 | 屏蔽关键特性的完整文件记录 |
核心结论
- 铝压铸合金的导电率足以实现屏蔽——失效发生在接缝、开孔和表面处理不连续处,而非壁厚。
- 真空高压压铸是最便宜的SE提升手段。 它直接使更好的电镀和更少的泄漏路径成为可能,且零增加单位成本。
- 密封垫槽是壳体上最重要的EMI特征。 平面度、压缩量和连续性在DFM中确定——不是在电镀线上。
- 大约85%的屏蔽不足是接缝和开孔设计问题,不是材料或电镀问题。在DFM中修正,不是在返工中。
- 化学镀镍 + 镍石墨密封垫是EV逆变器和控制器壳体的务实标准——65–75 dB,可控风险,无需特种材料。