我们见过的大多数汽车压铸项目失败案例,其根源并不在压铸车间本身——而是发生在三到六个月之前,在寻源和 DFM 阶段做出的决策,往往直到 PPAP 拒收或现场失效逼迫问题浮出水面之前,都没有人重新审视过。本文将梳理在 Tier 1 项目中反复出现的失效模式,并按照它们在项目时间线中真正的起源阶段来组织,而不仅仅是按照它们最终显现的位置。
失效模式一:公差规格照搬自其他工艺或项目
发生原因: 图纸沿用了来自机加工金属旧件、或来自几何结构不同的其他压铸项目的公差标注,却没有针对 HPDC 实际能力进行验证。结果要么是在首件检验时才发现规格无法实现,要么是规格本身可以实现但不必要地过窄,导致产生本可避免的机加工成本。
规避方法: 每一份来件图纸都需要在 DFM 阶段,逐一特征地针对 ISO 8062-3 CT 等级进行公差能力评审——而不是笼统地一次性签核。跨分型面尺寸、型芯成形特征以及后道机加工特征需要分别标记,因为它们并不共享同一能力上限。这项工作应在报价定稿之前完成,而不是等到模具切削之后。
失效模式二:浇口与流道设计未针对新合金或新几何结构重新评审
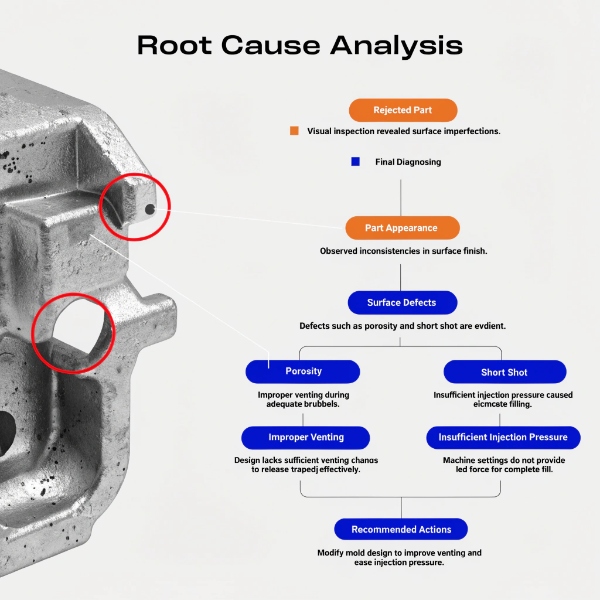
发生原因: 曾在前一个项目中成功运行的浇注系统,被直接沿用到壁厚或合金不同的新模具上,理由是"之前用过没问题"。填充动力学并不会在不同几何结构之间自动通用——一个针对 3mm 壁厚正确设计的浇口,用在 2mm 壁厚区域会出现充填不足或过度充填,从而产生冷流、流痕,或仅在零件特定位置出现的局部气孔。
规避方法: 每一个新模具设计都必须运行 Moldflow 仿真,无论其看起来与以往项目有多相似,并且要在每一处壁厚过渡处(而不仅仅是公称壁厚区段)明确验证流程长度与壁厚比以及充填前沿速度。
失效模式三:密封区或结构区气孔问题被延迟发现
发生原因: 整体平均气孔数据看起来是合格的,但客户在机加工之后才发现气孔与密封槽或轴承孔相交——这是一种直到 CNC 加工本身把铸件"切开"之前都不可见的缺陷。这是代价最高的失效模式之一,因为它通常是在机加工已经投入价值之后才被发现的。
| 检测节点 | 修复成本 | 典型根本原因 |
|---|---|---|
| 机加工前X光检测(100%检测) | 最低——报废毛坯 | 已知风险区域的气体/收缩气孔 |
| 机加工后泄漏测试 | 中等——报废已加工零件 | 密封平面切削之前气孔不可见 |
| 现场失效 | 最高——遏制、分拣、潜在召回风险敞口 | 检验计划未覆盖区域内未被发现的气孔 |
规避方法: 密封区和结构区在 DFM 阶段就需要被明确识别,以便 Moldflow 能将最后填充/最后凝固区域专门引导离开这些区域、进入溢流井;并针对这些区域专门设定 100% X光/泄漏测试覆盖,而不是抽检。依赖整体平均气孔数据作为区域特异性风险的替代指标,正是这种失效模式被漏检的原因。
失效模式四:不受控冷却导致的翘曲与尺寸漂移
发生原因: 零件在机加工后立即通过尺寸检验,但在运输过程中或装配之后逐渐超出公差,原因是由不均匀冷却产生的内部铸造应力,在最终检验之前没有得到释放。这种问题往往表现为间歇性、难以诊断的客户投诉,而不是一次干脆利落的 PPAP 拒收。
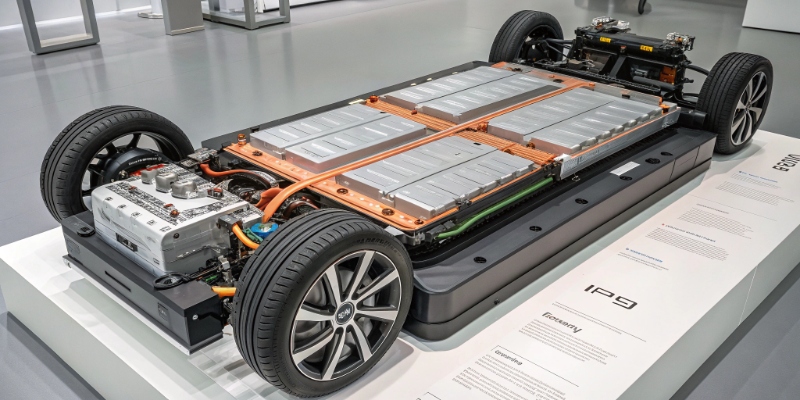
规避方法: 对于尺寸关键的结构件——电机壳体、电池托盘区段——我们会在脱模后于检具上保持限定时间的约束冷却,然后再进入机加工工序;同时,突兀的壁厚过渡在 DFM 阶段就会被标记为翘曲风险区域,需要设置过渡圆角。
失效模式五:模具磨损在影响尺寸输出之前未被察觉
发生原因: 型腔磨损、型芯销挠曲和热裂纹是逐渐发展的,如果 PM(预防性维护)间隔基于通用的 OEM 计划,而非该模具具体的应力状况,尺寸漂移就会缓慢积累,以至于在抽检中被漏检,直到某一整批产品已经交付给客户。
| 模具应力因素 | 未调整PM计划时的升高风险 |
|---|---|
| 薄壁区域(参见壁厚相关内容) | 高速浇口区域热裂纹产生更快 |
| 大批量、高节拍项目 | 累积型腔磨损超过通用OEM间隔的预期 |
| 深型芯特征 | 型芯销挠曲随压射次数增加而漂移 |
规避方法: PM 间隔应按模具族、根据实际应力状况(壁厚、生产节拍、型芯深度)单独设定,而不是全部模具套用同一个通用计划;同时,CMM 抽检频率应随着模具接近其历史磨损模式阈值而提高,而不是在整个模具寿命周期内保持不变。
失效模式六:工程变更在未经完整重新验证的情况下实施
发生原因: 一项看似轻微的尺寸或浇口变更被实施,但其对充填动力学、冷却平衡或顶出过程的连锁影响没有被重新仿真——因此,一项修复了某处尺寸问题的变更,可能会在零件的其他位置引入新的缺陷,而这一问题直到下一次完整检验周期才被发现。
规避方法: 任何影响型腔几何结构的变更,都应触发一个明确定义的重新验证范围(如果影响充填路径,则重新运行 Moldflow;进行完整的 CMM 重新验证;如果变更涉及客户可见特征,则重新提交 PPAP),并且这一范围应在 ECN 流程中、在模具修改开始之前就达成一致——而不是根据变更看起来有多"轻微"来临时决定。
失效模式七:合金替换未经流动性或力学性能重新验证
发生原因: 出于成本考虑,用更低成本或再生料合金替换原合金,却没有重新验证流动性余量(在薄壁区域尤为关键)或力学性能(对结构件/碰撞相关零件尤为关键),原因是替代合金被想当然地认为与原始规格"足够接近"。
规避方法: 任何合金替换都应被视为一次全新的材料资质认定,而不是简单的替换——流动性需要专门在零件最窄壁厚区域重新验证,力学性能(延伸率、屈服强度)需要针对零件实际的功能要求重新测试,而不仅仅是对照通用合金数据表。
结论
汽车压铸中几乎所有反复出现的失效模式,都可以追溯到某个跳过了工艺特定验证的决策——照搬公差却未核实铸造能力、沿用浇注系统设计却未重新仿真充填过程、替换合金却未重新验证流动性、实施变更却只验证了变更特征本身而未重新验证整个零件。贯穿这一切的共同点是:修复成本几乎总是在 DFM 或 ECN 评审阶段更低,而不是等到 PPAP 之后;能够规避这些失效模式的项目,都是那些将每一次几何结构、合金或设计变更都视为需要独立验证周期的项目,而不是想当然地援引某个相似的前期项目作为先例。